গাড়ির এসি হোসের গুণমান পরীক্ষায় শুধু এটি কয়েক সেকেন্ডের জন্য চাপ ধরে রাখতে পারে কি না, তা যাচাই করার চেয়েও বেশি কিছু যাচাই করা উচিত। ক্রেতাদের এই প্রমাণ প্রয়োজন যে, নির্দিষ্ট রেফ্রিজারেন্ট সার্কিট এবং গাড়ির অ্যাপ্লিকেশনের জন্য সঠিক হোস, অ্যালুমিনিয়াম টিউব, ফিটিংস, সিল, ক্রিম্প জ্যামিতি, রুটিং, পরিচ্ছন্নতা এবং সুরক্ষামূলক প্যাকেজিং বারবার উৎপাদন করা সম্ভব।
ZUA Auto Parts-এর মাধ্যমে পণ্য ক্রয়কারী ক্রেতাদের জন্য, এই কাঠামোটি প্রযুক্তিগত প্রশ্নকে একটি নিয়ন্ত্রিত পণ্য অনুসন্ধানের সাথে সংযুক্ত করে; সঠিক ফিটমেন্ট এবং উল্লিখিত স্পেসিফিকেশন SKU-নির্দিষ্ট থাকে।
এই নির্দেশিকাটি আমদানিকারক, পরিবেশক, প্রাইভেট-লেবেল ব্র্যান্ড, পরিষেবা নেটওয়ার্ক এবং OEM/OES টিমকে রেফ্রিজারেন্ট হোস ও পাইপ অ্যাসেম্বলি অনুমোদন করতে সাহায্য করে। এটি সার্বজনীন পরীক্ষার সীমা পরিহার করে, কারণ চাপ, তাপমাত্রা, মাধ্যম, চক্র এবং গ্রহণযোগ্যতার মানদণ্ডকে অবশ্যই পণ্যের নকশা, প্রযোজ্য গ্রাহক স্পেসিফিকেশন এবং গন্তব্য বাজারের প্রয়োজনীয়তা অনুসরণ করতে হয়।
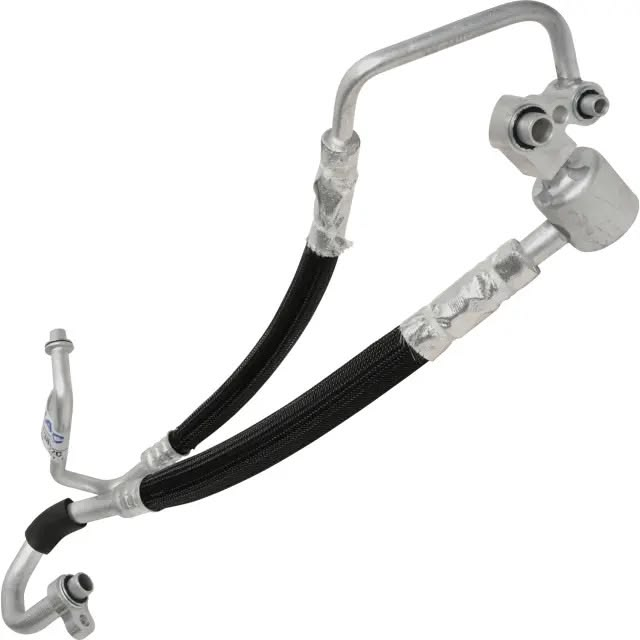
গাড়ির এসি হোসের গুণমান পরীক্ষার চেকলিস্ট
| নিয়ন্ত্রণ | প্রধান ঝুঁকি | প্রমাণ |
|---|---|---|
| অ্যাপ্লিকেশন এবং রাউটিং | ভুল ইন্টারফেস, হস্তক্ষেপ, বা চাপ | ড্রয়িং, ফিটমেন্ট রেকর্ড, রাউটিং চেক |
| নল এবং টিউব উপকরণ | অসামঞ্জস্যপূর্ণ বা অনিয়ন্ত্রিত নির্মাণ | স্পেসিফিকেশন এবং আগত রেকর্ড |
| ক্রিম্পিং এবং সংযোগ | ফুটো, টেনে বের করা, সীমাবদ্ধতা, বা ক্ষতি | যাচাইকৃত পরামিতি এবং পরিদর্শন |
| পরিচ্ছন্নতা | কম্প্রেসার এবং ভালভ দূষণ | পরিষ্কার করা, ঢাকনা লাগানো এবং পরিচালনা নিয়ন্ত্রণ |
| ফুটো এবং চাপ পরীক্ষা | রেফ্রিজারেন্টের ক্ষতি বা কাঠামোগত ব্যর্থতা | সংজ্ঞায়িত পদ্ধতি এবং শনাক্তযোগ্য ফলাফল |
| ভেদ্যতা এবং সামঞ্জস্য | দীর্ঘমেয়াদী রেফ্রিজারেন্ট বা উপাদানের ক্ষতি | নকশা বৈধতার প্রমাণ |
| কম্পন এবং তাপীয় স্থায়িত্ব | বাঁক, বন্ধনী এবং সংযোগস্থলে ক্লান্তি | অ্যাপ্লিকেশন-ভিত্তিক পরীক্ষার প্রতিবেদন |
| প্যাকেজিং এবং শনাক্তকরণযোগ্যতা | ক্ষতি, দূষণ এবং দুর্বল প্রতিরোধ | অনুমোদিত প্যাক এবং লট ড্রিল |
১. সম্পূর্ণ যানবাহন অ্যাপ্লিকেশনটি সংজ্ঞায়িত করুন
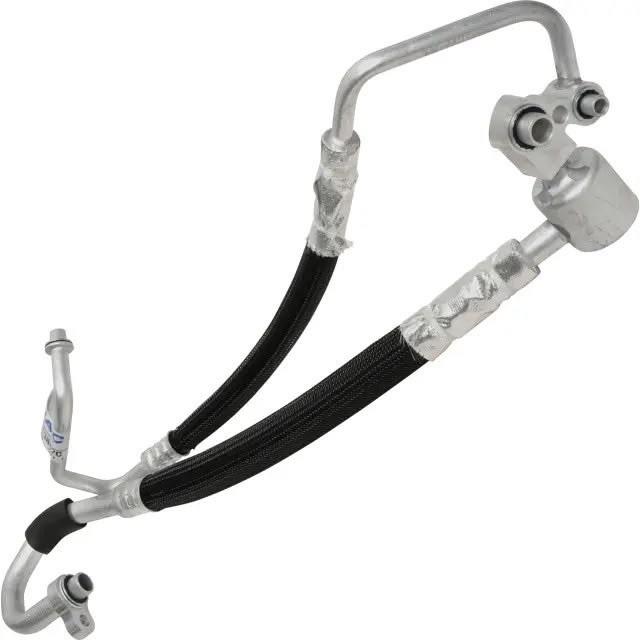
OE ও ক্রস-রেফারেন্স নম্বর, যানবাহন, বছর, ইঞ্জিন, বাজার, রেফ্রিজারেন্ট, কম্প্রেসার ও হিট-এক্সচেঞ্জার ইন্টারফেস, সার্ভিস পোর্ট, সেন্সর, রাউটিং, ব্র্যাকেট, হিট শিল্ড, ক্লিপ, প্রোটেক্টিভ স্লিভ এবং পারিপার্শ্বিক ক্লিয়ারেন্স প্রদান করুন। অ্যাসেম্বলিটি সাকশন, ডিসচার্জ, লিকুইড, নাকি সার্কিটের মধ্যে অন্য কোনো লাইন, তা শনাক্ত করুন।
ZUA তার এ/সি হোস অ্যাসেম্বলি পেজে হোস এবং অ্যালুমিনিয়াম পাইপ অ্যাসেম্বলি তালিকাভুক্ত করে। ক্রেতাদের শুধুমাত্র সম্পূর্ণ পার্ট এবং গাড়ির ভ্যারিয়েন্ট পরীক্ষা করার পরেই ফিটমেন্ট সম্পর্কে নিশ্চিত হওয়া উচিত, কোনো ক্রপ করা পণ্যের ছবি বা একটি কানেক্টর দেখে নয়।
২. নিয়ন্ত্রণ অঙ্কন, ডেটাম এবং ইন্টারফেস
ড্রয়িংটিতে টিউবের বাঁক, সামগ্রিক পথ, নমনীয় দৈর্ঘ্য, ক্লকিং, ফিটিংস, সিলিং বৈশিষ্ট্য, ব্র্যাকেট, সার্ভিস পোর্ট, সেন্সর বস, ক্রিম্পের স্থান, স্লিভ, লেবেল এবং সুরক্ষিত এলাকাগুলো নির্দিষ্ট করে দেখাতে হবে। যন্ত্রাংশটি কীভাবে গাড়ির সাথে সংযুক্ত হয়, তা প্রতিফলিত করে এমন ডেটাম এবং পরিদর্শন ফিক্সচার ব্যবহার করুন।
প্রাথমিক নমুনার জন্য, একটি সম্পূর্ণ মাত্রিক বিন্যাস এবং স্থাপন যাচাইয়ের অনুরোধ করুন। উৎপাদনের জন্য, ফিক্সচার কোরিলেশন, পরিমাপ পদ্ধতি, স্যাম্পলিং, ক্যালিব্রেশন এবং রিঅ্যাকশন প্ল্যান পর্যালোচনা করুন। একটি অ্যাসেম্বলি সামগ্রিক দৈর্ঘ্যে উত্তীর্ণ হলেও, বাঁকের কোণ বা ফিটিংয়ের দিকবিন্যাস ভুল হওয়ার কারণে কোনো একটি পোর্টে চাপ সৃষ্টি করতে পারে।
৩. হোসের গঠন ও উপাদানের পরিচয় যাচাই করুন।
নিয়ন্ত্রিত হোসের স্পেসিফিকেশন, উপযুক্ত রেফ্রিজারেন্ট ও লুব্রিকেন্ট, তাপমাত্রা ও চাপের প্রয়োগ, প্রয়োজন অনুযায়ী ব্যারিয়ার কনস্ট্রাকশন, রিইনফোর্সমেন্ট, কভার, সাইজ, অনুমোদিত প্রস্তুতকারক, তারিখ বা লট শনাক্তকরণ, স্টোরেজ, শেলফ-লাইফ কন্ট্রোল এবং ইনকামিং ভেরিফিকেশন সম্পর্কে জিজ্ঞাসা করুন।
শুধুমাত্র মুদ্রিত চিহ্ন দেখে বিকল্প হোস অনুমোদন করবেন না। উপাদানের পরিবর্তন নমনীয়তা, ভেদ্যতা, ক্রাম্প প্রতিক্রিয়া, রাসায়নিক সামঞ্জস্য, বার্ধক্য এবং কম্পনজনিত আয়ুকে প্রভাবিত করতে পারে। প্রতিস্থাপনের আগে সমতুল্যতার প্রমাণ নিশ্চিত করুন এবং ক্রেতাকে অবহিত করুন।
৪. অ্যালুমিনিয়ামের টিউব, ফিটিংস এবং সিল যাচাই করুন
টিউবের সংকর ধাতু ও অবস্থা, দেয়ালের পুরুত্ব, গঠন, বাঁক, বিড, ফ্লেয়ার, ম্যানিফোল্ড, ব্রেজিং বা ওয়েল্ডিং করা জোড়, ফিটিংস, থ্রেড, সার্ভিস পোর্ট, ক্যাপ, ব্র্যাকেট এবং পৃষ্ঠতলের সুরক্ষা যাচাই করুন। সিলের ক্ষেত্রে, উপাদান, আকার, উৎস, সংরক্ষণ, পরিচ্ছন্নতা এবং সেগুলি ইনস্টল করা অবস্থায় নাকি আলাদাভাবে সরবরাহ করা হয়, তা নিশ্চিত করুন।
আগত এবং প্রক্রিয়াধীন চেকগুলো পর্যালোচনা করুন। বাহ্যিক চেহারা দেখে সংকর ধাতু, টেম্পার, সিল কম্পাউন্ড, জয়েন্ট পেনিট্রেশন বা অভ্যন্তরীণ প্রতিবন্ধকতা নিশ্চিত করা যায় না। গুরুত্বপূর্ণ উপাদানগুলোর জন্য প্রোগ্রামের ঝুঁকি অনুযায়ী যথাযথ লট ট্রেসেবিলিটি প্রয়োজন।
৫. ক্রিম্প ডিজাইন এবং প্রসেস সেটিংস যাচাই করুন
ক্রিম্পের কার্যকারিতা হোস, ফিটিং, স্লিভ, প্রবেশের গভীরতা, টুলিং, জ-এর অবস্থা, ক্রিম্পের ব্যাস বা প্রোফাইল, অ্যালাইনমেন্ট এবং প্রসেস ফোর্সের উপর নির্ভর করে। একই আকারের কোনো হোস ও ফিটিং থেকে সেটিং কপি না করে, প্রতিটি হোস ও ফিটিং-এর সমন্বয়ের জন্য যাচাইকৃত সেটিং স্থাপন করুন।
অটোমোটিভ এসি হোসের গুণমান পরীক্ষায় ক্রিম্প পরিমাপের সাথে কার্যকরী যাচাইকরণ, যেমন—লিক ইন্টিগ্রিটি, নির্দিষ্ট ক্ষেত্রে টান বা ধারণ আচরণ, প্রেসার সাইক্লিং এবং সেকশন পরিদর্শনকে সংযুক্ত করা উচিত। টুলিং শনাক্তকরণ, রক্ষণাবেক্ষণ, সেটআপ অনুমোদন, ফার্স্ট-পিস চেক, ফ্রিকোয়েন্সি, ডেটা সংরক্ষণ এবং নিয়ন্ত্রণের বাইরের ফলাফলের প্রতিক্রিয়া নিরীক্ষা করা উচিত।
৬. যোগদান এবং বন্ধনী কার্যক্রমের নিরীক্ষা
যেখানে অ্যাসেম্বলিতে ব্রেজিং, ওয়েল্ডিং, ফর্মিং বা ফাস্টেনিং অন্তর্ভুক্ত থাকে, সেখানে প্রস্তুতি, পরিচ্ছন্নতা, ফিক্সচার, নিয়ন্ত্রিত প্যারামিটার, বিকৃতি, অপারেটরের যোগ্যতা, সরঞ্জাম রক্ষণাবেক্ষণ, পরিদর্শন এবং মেরামতের নিয়মাবলী পর্যালোচনা করুন। টিউবের কোনো ক্ষতি না করে বা স্ট্রেস কনসেন্ট্রেশন তৈরি না করে ব্র্যাকেট এবং ক্লিপগুলো স্থাপন ও সুরক্ষিত করতে হবে।
যেকোনো মেরামত পদ্ধতির সীমাবদ্ধতা, শনাক্তকরণ, পুনঃপরিদর্শন এবং চূড়ান্ত পরীক্ষা নথিভুক্ত করা উচিত। একটি অনিয়ন্ত্রিত স্থানীয় মেরামত পরিচ্ছন্নতা, উপাদানের অবস্থা, জ্যামিতি বা স্থায়িত্ব পরিবর্তন করতে পারে।
গাড়ির এসি হোসের গুণমান পরীক্ষার ক্ষেত্রে, মেরামত করা নমুনা কখনোই সাধারণ উৎপাদন নমুনার সাথে মেশানো উচিত নয়, যদি না সেগুলোর অবস্থা ও উদ্দেশ্য সুস্পষ্টভাবে উল্লেখ থাকে।
৭. উৎপাদন লিক টেস্টিং এর সংজ্ঞা দিন
লিক প্ল্যানে পরীক্ষার পর্যায়, মাধ্যম, চাপ বা ভ্যাকুয়াম, তাপমাত্রা, স্থিতিশীলতা, প্রাসঙ্গিক ক্ষেত্রে সময়কাল, গ্রহণযোগ্যতার মানদণ্ড, সরঞ্জাম, ফিক্সচার, পুনরাবৃত্তি এবং বিকল অংশের প্রতিক্রিয়া উল্লেখ করা উচিত। সরঞ্জাম যাচাইকরণ, মাস্টার পার্টস, ফিক্সচার-লিক ডিটেকশন, অ্যালার্ম, ক্যালিব্রেশন এবং ট্রেসেবল ডেটা নিশ্চিত করুন।
একটি সংক্ষিপ্ত উৎপাদন যাচাই এবং একটি দীর্ঘতর ডিজাইন যাচাইকরণ ভিন্ন ভিন্ন প্রশ্নের উত্তর দেয়। ক্রেতাদের জানা উচিত কোনটি প্রতিটি অ্যাসেম্বলির ক্ষেত্রে প্রয়োগ করা হয় এবং কোনটি উন্নয়নকালে বা পর্যায়ক্রমিক নিরীক্ষার সময় নমুনার উপর করা হয়।
৮. বার্স্ট, প্রুফ, ইম্পালস এবং প্রেসার সাইক্লিং পৃথক করুন
চাপ-সম্পর্কিত পরীক্ষাগুলোর বিভিন্ন উদ্দেশ্য রয়েছে। প্রুফ টেস্টিং একটি নির্দিষ্ট অবস্থায় অখণ্ডতা পরীক্ষা করে; বার্স্ট টেস্টিং কাঠামোগত সীমা অন্বেষণ করে; ইম্পালস বা প্রেসার সাইক্লিং বারবার লোড প্রয়োগের মূল্যায়ন করে। কার্যপ্রণালীতে নমুনার কন্ডিশনিং, তরল বা গ্যাস, তাপমাত্রা, প্রেসার প্রোফাইল, র্যাম্প, সাইকেল, সীমাবদ্ধতা, গ্রহণযোগ্যতা এবং পরীক্ষা-পরবর্তী পরিদর্শন অবশ্যই উল্লেখ করতে হবে।
একটি পরীক্ষার ফলাফলকে অন্যটির প্রমাণ হিসেবে প্রয়োগ করবেন না। গ্যাস পরীক্ষার ক্ষেত্রে শক্তি ও নিরাপত্তা সংক্রান্ত বিষয়গুলো তরল পরীক্ষার চেয়ে ভিন্ন হতে পারে, তাই যোগ্যতাসম্পন্ন প্রতিষ্ঠান এবং অনুমোদিত পদ্ধতি অপরিহার্য।
৯. ভেদ্যতা এবং রাসায়নিক সামঞ্জস্য পর্যালোচনা করুন।
দীর্ঘমেয়াদী রেফ্রিজারেন্ট ধারণ ক্ষমতা সম্পূর্ণ হোসের গঠন এবং মিডিয়ার উপর নির্ভর করে। যেখানে প্রয়োজন, নির্দিষ্ট শর্তাধীনে ভেদ্যতা, রেফ্রিজারেন্ট ও লুব্রিকেন্টের সামঞ্জস্য, আর্দ্রতা, ক্ষয় এবং নিষ্কাশন বা অবশিষ্টাংশের প্রমাণ পর্যালোচনা করুন। পরীক্ষিত হোস এবং ফিটিংয়ের সংশোধিত সংস্করণটি কোটেশনের সাথে মেলে কিনা তা নিশ্চিত করুন।
উপাদানের সামঞ্জস্যতা যাচাইয়ের জন্য অটোমোটিভ এসি হোসের গুণমান পরীক্ষায় কন্ডিশনিং, মাধ্যম, তাপমাত্রা, সময়কাল, পরিমাপ, গ্রহণযোগ্যতার মানদণ্ড এবং নমুনা প্রস্তুতি উল্লেখ করা উচিত। একটি হোস ফ্যামিলির সার্টিফিকেট পরিবর্তিত গঠন বা ক্রিম্প কম্বিনেশনকে অন্তর্ভুক্ত নাও করতে পারে।
১০. অভ্যন্তরীণ পরিচ্ছন্নতা রক্ষা করুন
কণা, ধাতব কুচি, ফ্লাক্সের অবশিষ্টাংশ, তেল, আর্দ্রতা এবং ক্ষতিগ্রস্ত ক্যাপ কম্প্রেসার, এক্সপ্যানশন ডিভাইস, সিল এবং হিট এক্সচেঞ্জারকে প্রভাবিত করতে পারে। টিউব কাটা ও ধার মসৃণ করা, ফ্লাশিং বা পরিষ্কার করা, শুকানো, অ্যাসেম্বলির সময় উন্মুক্ত রাখা, পুনরায় কাজ করা, চূড়ান্ত পরিদর্শন, ক্যাপ লাগানো, সংরক্ষণ এবং প্যাকেজিং পর্যালোচনা করুন।
গ্রাহকের প্রয়োজন অনুযায়ী পরিচ্ছন্নতা গ্রহণ ও পরিমাপের মানদণ্ড নির্ধারণ করুন। পরিবহনের সময় ক্যাপগুলো সুরক্ষিত থাকা উচিত এবং সিলিং পৃষ্ঠকে রক্ষা করা উচিত। কোনো অনুল্লিখিত পুনঃকাজের জন্য যাচাইকৃত লাইন খোলার সময় যথাযথ পরিচ্ছন্নতা এবং চূড়ান্ত পরীক্ষা করা উচিত।
১১. রাউটিং, তাপীয় সংস্পর্শ এবং কম্পন যাচাই করুন
পোর্ট অ্যালাইনমেন্ট, রাউটিং, বেন্ড রেডিয়াস, নমনীয়তা, ক্লিয়ারেন্স, ব্র্যাকেট, ক্লিপ, তাপ উৎস, চলমান উপাদান এবং পরিষেবাযোগ্যতা যাচাই করার জন্য অ্যাসেম্বলিটিকে একটি প্রতিনিধিত্বমূলক ফিক্সচার বা যানবাহনে ইনস্টল করুন। যেখানে প্রাসঙ্গিক, সেখানে ইনস্টলেশন বল বা অস্বাভাবিক প্রিলোড রেকর্ড করুন।
প্রয়োগগত ঝুঁকির উপর ভিত্তি করে স্থায়িত্ব পরিকল্পনায় কম্পন, তাপীয় চক্র, চাপীয় চক্র, ইঞ্জিনের নড়াচড়া, হোসের নমন এবং পরিবেশগত সংস্পর্শ অন্তর্ভুক্ত থাকতে পারে। পরীক্ষার পর ক্রিম্প, বাঁক, জোড়, ব্র্যাকেট, স্লিভ এবং সংযোগস্থল পরিদর্শন করুন, তারপর লিক এবং মাত্রাগত পরীক্ষাগুলো পুনরায় করুন।
১২. পণ্যের গুণমানের অংশ হিসেবে প্যাকেজিং অনুমোদন করুন।
লম্বা লাইন এবং বাঁকানো টিউব সহজেই বিকৃত হয়ে যায়। প্যাকেজিং এমন হওয়া উচিত যা ফিটিংস, বাঁক, পোর্ট, সার্ভিস ভালভ, সেন্সর বা নমনীয় অংশ লোড না করেই নড়াচড়া রোধ করতে পারে। ক্যাপ, প্রয়োজন অনুযায়ী ব্যাগ, ডিভাইডার, সাপোর্ট, কার্টনের শক্তি, প্যালেট প্যাটার্ন, লেবেল এবং হ্যান্ডলিং নির্দেশাবলী অনুমোদন করুন।
ঝুঁকি যুক্তিসঙ্গত হলে, একটি প্রতিনিধিত্বমূলক চালানের পর পরিবহন পরীক্ষা বা পরিদর্শন করুন। প্যাকেজিং পরিবর্তনের ফলে এর জ্যামিতিক গঠন ও পরিচ্ছন্নতা বদলে যেতে পারে, তাই এগুলোর ক্ষেত্রে সংশোধন ও অনুমোদন প্রক্রিয়া অনুসরণ করা উচিত।
১৩. উৎস শনাক্তকরণযোগ্যতা এবং সরবরাহকারীর দায়িত্ব যাচাই করুন
একটি সমাপ্ত লাইন নির্বাচন করুন এবং প্রয়োজন অনুযায়ী হোস লট, টিউব বা ফিটিং লট, সিল, উৎপাদনের তারিখ, ক্রিম্প সরঞ্জাম, অপারেটর বা স্টেশন, পরিদর্শন, লিকেজের ফলাফল, পুনঃকাজ এবং প্যাকেজিং ট্রেস করুন। একটি ক্রিটিক্যাল লট থেকে সমাপ্ত এবং প্রেরিত অ্যাসেম্বলি পর্যন্ত একটি ফরোয়ার্ড ট্রেস সম্পাদন করুন।
IATF 16949-এর সংক্ষিপ্ত বিবরণটি স্বয়ংচালিত গাড়ির গুণমান ব্যবস্থা সম্পর্কে ধারণা দেয়। ক্রেতাদের উচিত সার্টিফিকেটের পরিধি যাচাই করা এবং তারপর প্রকৃত উৎপাদন লাইন, রেকর্ড, অসামঞ্জস্যপূর্ণ নিয়ন্ত্রণ ব্যবস্থা, অভিযোগ এবং পরিবর্তন ব্যবস্থাপনা নিরীক্ষা করা। ZUA তার বৃহত্তর HVAC সরবরাহ পোর্টফোলিওর মধ্যে হোস অ্যাসেম্বলি তালিকাভুক্ত করে; লক্ষ্যবস্তু পণ্যটির জন্য দায়িত্বশীল উৎপাদন এবং পরীক্ষার পদ্ধতি নিশ্চিত করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
চাপ পরীক্ষা এবং ফুটো পরীক্ষা কি একই জিনিস?
না। পদ্ধতি ও উদ্দেশ্য ভিন্ন। পরিকল্পনাটিতে উল্লেখ করা উচিত যে এটি ফুটো, প্রমাণের অখণ্ডতা, চক্রীয় স্থায়িত্ব, নাকি কাঠামোগত সীমা পরীক্ষা করে।
একটি এসি হোস কি তার মুদ্রিত চিহ্ন দেখে অনুমোদন করা যায়?
না। ক্রেতাদের অবশ্যই নির্মাণশৈলী, প্রয়োগ, উৎস, লট, সামঞ্জস্যতা, ক্রিম্প সংমিশ্রণ এবং বৈধতার প্রমাণ যাচাই করতে হবে।
সঠিক দিকবিন্যাস কেন গুরুত্বপূর্ণ?
ভুল ক্লকিং বা বেন্ড জ্যামিতির কারণে ইনস্টলেশন স্ট্রেস, হোস টুইস্ট, ইন্টারফেয়ারেন্স, দুর্বল সিলিং, ভাইব্রেশন এবং অকাল ব্যর্থতা ঘটতে পারে।
ক্রেতাদের কোন ধরনের ক্রিম্প রেকর্ড অনুরোধ করা উচিত?
টুলিং ও সেটিং শনাক্তকরণ, প্রথম-অংশ ও পর্যায়ক্রমিক পরিমাপ, যন্ত্রপাতির অবস্থা, কার্যকরী বৈধতা, সন্ধানযোগ্যতা এবং প্রতিক্রিয়া পরিকল্পনার জন্য অনুরোধ করুন।
লাইনের পরিচ্ছন্নতা কেন নিয়ন্ত্রণ করা উচিত?
ময়লা, অবশেষ বা আর্দ্রতা রেফ্রিজারেন্ট সার্কিটের মধ্যে সঞ্চালিত হয়ে কম্প্রেসার, ভালভ, সিল এবং হিট এক্সচেঞ্জারকে প্রভাবিত করতে পারে।
নমুনা অনুমোদনে প্যাকেজিং অন্তর্ভুক্ত করা উচিত কি?
হ্যাঁ। প্যাকেজিং টিউবের জ্যামিতি, পোর্ট, ক্যাপ, দূষণ, লেবেল এবং স্থাপনের অবস্থাকে প্রভাবিত করতে পারে।
ZUA কি তার সরবরাহ করা প্রতিটি হোস অ্যাসেম্বলি নিজেই তৈরি করে?
ZUA-এর ঘোষিত মূল উৎপাদন ক্ষেত্র হলো কম্প্রেসার, যদিও হোস অ্যাসেম্বলিগুলো এর বৃহত্তর HVAC পোর্টফোলিওর অন্তর্ভুক্ত। লক্ষ্যবস্তু যন্ত্রাংশটির উৎপাদন এবং গুণমানের দায়িত্ব নিশ্চিত করুন।
হোসের মূল্য উদ্ধৃতির জন্য কী কী তথ্য প্রয়োজন?
ZUA যোগাযোগ পৃষ্ঠার মাধ্যমে OE রেফারেন্স, গাড়ির ডেটা, রেফ্রিজারেন্ট, রুট, ফিটিংস, পোর্ট, হোস ও টিউবের প্রয়োজনীয়তা, পূর্বাভাস, পরীক্ষা, লেবেল এবং প্যাকেজিং পাঠান।
সম্পূর্ণ অ্যাসেম্বলি নিয়ন্ত্রণ করতে অটোমোটিভ এসি হোসের গুণমান পরীক্ষা ব্যবহার করুন।
সবচেয়ে শক্তিশালী অটোমোটিভ এসি হোস কোয়ালিটি টেস্টিং প্ল্যানটি অ্যাপ্লিকেশন রাউটিং, উপকরণ, গঠন, ক্রিম্পিং, সংযোগ, পরিচ্ছন্নতা, অখণ্ডতা, স্থায়িত্ব, প্যাকেজিং, ট্রেসেবিলিটি এবং পরিবর্তন বিজ্ঞপ্তি—এই বিষয়গুলোকে সংযুক্ত করে। এই পূর্ণাঙ্গ প্রমাণ ক্রেতাদেরকে মূল্য, বাহ্যিক সাদৃশ্য বা একটিমাত্র চাপের ফলাফলের চেয়ে অনুমোদনের জন্য আরও ভালো ভিত্তি প্রদান করে।