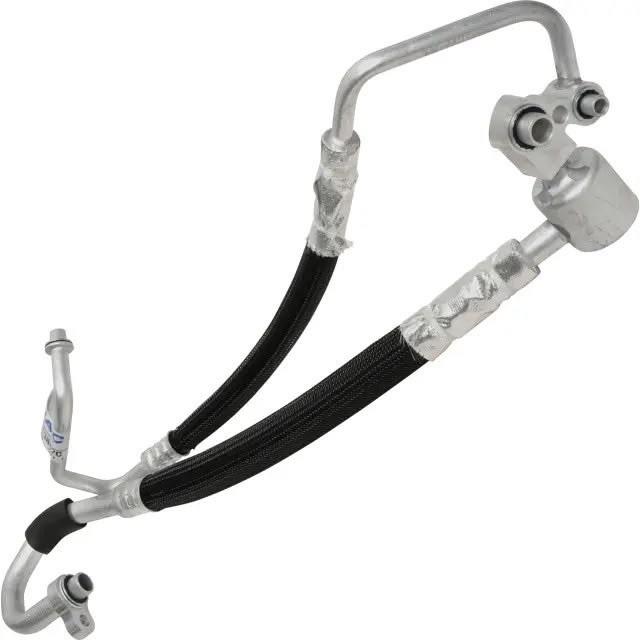
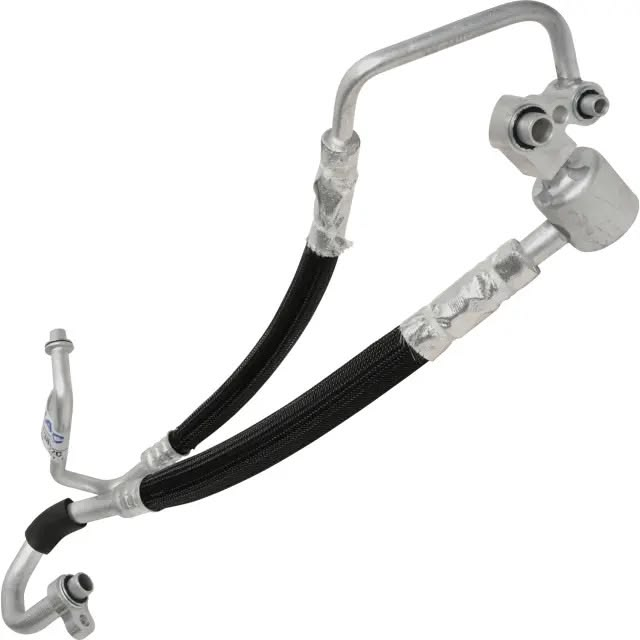
Eine OEM-Klimaanlagenschlauchleitung für Kraftfahrzeuge gilt als erfolgreich freigegeben, wenn alle Schnittstellen und Prozessdokumentationen übereinstimmen: Fahrzeugführung, Kältemittel und Schmierstoff, Schlauchkonstruktion, Aluminiumrohre, Armaturen, Dichtflächen, Halterungen, Hitzeschutz, Crimpgeometrie, Innenreinheit, Dichtheit, Druckbeständigkeit, Kennzeichnungen und Verpackung. Eine Leitung kann auf dem Prüfstand korrekt erscheinen, aber dennoch versagen, wenn sie in der Nähe von Hitze, Bewegung, scharfen Kanten oder beengten Platzverhältnissen installiert wird.
Für Käufer, die über ZUA Auto Parts beziehen, verbindet dieses System die technische Frage mit einer kontrollierten Produktanfrage; die genaue Passform und die angegebenen Spezifikationen bleiben SKU-spezifisch.
Die praktische Lösung ist eine Stage-Gate-Datei. Jedes Gate beantwortet eine andere Frage, und die Werkzeug- oder Serienproduktion wird erst fortgesetzt, wenn die Nachweise des vorherigen Gates vollständig erbracht sind.
Gate Null: Definition der Anwendungsgrenze
Erfassen Sie Fahrzeug, Modelljahr, Motor, Klimaanlagenkonfiguration, Kältemittel, Schmierstoff, Leitungsfunktion, zusammenpassende Komponenten, Betriebsdruck- und Temperaturgrenzen, Vibrationsumgebung, Wärmequellen, Bewegung, Einbaureihenfolge, Servicezugänglichkeit und Anforderungen des Zielmarktes. Trennen Sie bestätigte Daten von Annahmen.
Wenn eine Leitung für mehrere Anwendungen vorgesehen ist, erstellen Sie eine Kompatibilitätsmatrix. Eine gemeinsame OE-Referenz oder eine ähnliche Zeichnung beweist nicht automatisch identische Leitungsführung, Halterungsposition, Wärmebelastung oder Wartungsverfahren.
Gate eins: Schnittstellenstapel einfrieren
| Schnittstelle | Beweismittel freigeben | Risiko bei Unklarheit |
|---|---|---|
| Anschlüsse und Abdichtung | Geometrie, Oberflächenbeschaffenheit, Versiegelungen, Sauberkeit | Leckage oder Montagebeschädigung |
| Routing-Umschlag | 3D-Pfad, Freiraum, Biegung und Bewegung | Reibung, Hitzeschäden, Störungen |
| Klammern | Bezugspunkte, Ausrichtung, Befestigung, Drehmoment | Stress, Lärm, Installationsfehler |
| Schlauch-zu-Anschluss | Materialidentität und Crimpspezifikation | Auszug, Leckage, Permeationsvariation |
| Rohrabschnitte | Legierung, Wand, Biegungen, Schweiß- oder Lötverfahren | Risse, Verformungen, Verstopfungen |
| Schutz | Ärmel, Schilde, Kappen, Transportstützen | Abrieb, Verunreinigung, Transportschäden |
Gate zwei: Routenführung im Fahrzeugraum validieren
Verwenden Sie kontrollierte CAD-Daten, eine geprüfte Vorrichtung oder die tatsächliche Fahrzeugumgebung. Prüfen Sie die Abstände zu Abgasanlage, Motor, Lüftern, Riemen, Karosseriekanten, Befestigungselementen, beweglichen Teilen und Wartungswerkzeugen. Beurteilen Sie Motorbewegungen, Wärmeausdehnung, Vibrationen, Lenk- oder Federungsbewegungen (sofern relevant) sowie Montagetoleranzen.
Bei einer OEM-Kfz-Klimaanlagenschlauchleitung ist der minimale Biegeradius nur eine von mehreren Faktoren, die die Schlauchführung beeinflussen. Auch die Biegeposition, die Verdrehung, die Ausrichtung der Anschlüsse, die Reihenfolge der Halterungen, die freie Schlauchlänge und die Richtung der einwirkenden Bewegung wirken sich auf die Materialermüdung und die Montagebelastung aus.
Tor drei: Steueranschlüsse und Dichtflächen
Gefrieranschlussart, Dichtungskonzept, Nutabmessungen, Oberflächenbeschaffenheit, Ebenheit, Gewinde- oder Befestigungsdetails, Wulstgeometrie, Schutzkappe und die spezifizierte Betriebsdichtung. Prüfbezugspunkte definieren, die die montierte Verbindung widerspiegeln.
Dichtflächen sind als Kontrollflächen zu behandeln. Beschädigungen durch Berührung, Kratzer, Absplitterungen, Lötrückstände und verwechselte Verschlüsse sind zu vermeiden. Verpackung und Arbeitsplatz müssen so gestaltet sein, dass der akzeptierte Anschluss nach der Endprüfung nicht beschädigt wird.
Tor vier: Schlauchkonstruktion und Kältemittelbereich identifizieren
Dokumentieren Sie Schlauchlieferant, Konstruktion, Größe, Barrieresystem, Verstärkung, Ummantelung, Herstellungsdatum oder Chargennummer, zugelassene Kältemittel und Schmierstoffe, Lagerbedingungen, Schnittmethode und gegebenenfalls Haltbarkeitsbestimmungen. Eine generische Schlauchfamilienbezeichnung reicht nicht als vollständige Kennzeichnung aus.
Die offizielle SAE J2064-Seite beschreibt den Anwendungsbereich für gekoppelte Kältemittelschlauchleitungen für Kfz-Klimaanlagen. Käufer müssen jedoch weiterhin die zutreffende Revision, das Kältemittel, die Kundenanforderungen, die Konstruktion, die Prüfungen und die Abnahmekriterien in den Programmunterlagen festlegen.
Fünftes Tor: Den Crimpvorgang kontrolliert durchführen
Die Crimpspezifikation sollte Anschlussstück, Hülse, Schlauch, Einpresstiefe, Ausrichtung, Maschine, Werkzeugsatz, Verschlussziel, Messmethode, Prüfhäufigkeit, Freigabe der Einrichtung, Werkzeugverschleiß, Wartung und Reaktionsplan berücksichtigen. Der Crimpdurchmesser allein erfasst möglicherweise nicht die Ovalität, die Position, die Materialrückfederung oder fehlerhafte Bauteile.
Ein OEM-Dokument für die Verpressung von Klimaanlagen-Schlauchleitungen in der Automobilindustrie sollte die tatsächliche Produktionslinie, Maschine, das Werkzeug, den Bediener oder die automatisierte Station, die Zeit, die Charge, das Messergebnis und den Verwendungszweck enthalten. Die Regeln für das erste Teil und den Wiederanlauf nach Werkzeugwechseln, Wartungsarbeiten, Materialwechseln oder längeren Stillständen sollten klar definiert sein.
Tor sechs: Verbindungen in Aluminiumrohrabschnitten prüfen.
Wenn die Baugruppe geschweißte, gelötete, geformte oder mechanisch verbundene Rohrleitungselemente umfasst, sind Material, Vorbereitung, Vorrichtung, Prozessparameter, Abnahme der Verbindungen, Verformungsprüfungen und Nacharbeitsgrenzen festzulegen. Sowohl das äußere Erscheinungsbild als auch innere Hindernisse sind zu prüfen.
Verknüpfen Sie regelmäßige zerstörende oder strukturelle Prüfungen mit routinemäßigen Produktionsprüfungen. Die Nachweise sollten belegen, warum die ausgewählte Probe und das ausgewählte Intervall das Prozessrisiko repräsentieren.
Tor sieben: Innere Sauberkeit bewahren
Definieren Sie die Steuerung von Schneid- und Entgratprozessen, Waschen, Spülen, Absaugverfahren, Partikelberichterstattung, Rückstandsgrenzwerte, Trocknung, Verschlusszeit, Lagerung, Sauberkeit des Arbeitsplatzes und Handhabung. Metallspäne, Elastomerfragmente, Öl, Wasser, Fasern und Prozesschemikalien können alle eine Rolle spielen.
Um die Kontaminationsquelle zu ermitteln, sollten in relevanten Produktionsphasen Proben entnommen werden. Eine Endkontrolle allein kann zwar ein Problem aufdecken, ohne jedoch zu zeigen, ob es beim Schneiden, Formen, Verbinden, Verpressen, Waschen oder Verpacken entstanden ist.
Achtes Tor: Ordnen Sie jedem Drucktest eine Frage zu.
Eine Dichtheitsprüfung dient der Feststellung eines definierten Leckageschwellenwerts. Die Druckprüfung untersucht das Verhalten ohne beabsichtigte dauerhafte Schäden. Berstprüfungen liefern Erkenntnisse über die zerstörende Sicherheitsmarge. Druckwechselprüfungen bewerten die Reaktion auf wiederholte Belastung. Permeation, thermische Belastung, Vibration, Zugkraft, Impulsbelastung und Kältemittelverträglichkeit beantworten weitere Fragestellungen.
Geben Sie Medium, Druck, Temperatur, Verweilzeit, Rampe, Vorrichtung, Probenaufbereitung, Detektion, Kalibrierung, Fehlerdefinition und Nachprüfung an. Bei einer OEM-Klimaanlagenschlauchleitung für Kraftfahrzeuge kann eine einzelne Dichtheitsprüfungsanweisung nicht die vollständige Validierungsmatrix ersetzen.
Neuntes Tor: Muster mit Produktionsabsicht korrelieren
Kennzeichnen Sie jedes Muster mit Konfiguration, Materialchargen, Ausrüstung, Werkzeugen, Prozessablauf, Datum und Abweichungsstatus. Unterscheiden Sie zwischen handgefertigten Prototypen, Werkzeugversuchen, Vorserienmodellen und Serienmustern. Die Genehmigungsnachweise müssen die jeweilige Phase des Prozesses ausweisen.
Verwenden Sie für die Bewertung dieselbe Installationsreihenfolge, dieselben Dichtungen, Gegenstücke, Drehmomente, Kältemittelvorbereitung und denselben Testaufbau. Bewahren Sie Muster oder kontrollierte Fotos von kritischen Leitungsbahnen und Schnittstellen auf.
Gate zehn: Verpackung ohne Änderung der Geometrie
Lange und unregelmäßig geformte Bauteile können beim Verpacken verbogen, verdreht, zerkratzt, verschmutzt oder falsch ausgerichtet werden. Stabile Rohr- oder Halterungselemente sind zu identifizieren, Anschlüsse zu schützen, der Spulendurchmesser ist bei Aufwicklung zu kontrollieren, Kontakt mit Halterungen ist zu vermeiden und die Auspackreihenfolge ist anzugeben.
Die endgültige Verpackung ist über den vorgesehenen Logistikweg oder eine begründete Simulation zu validieren. Nach der Belichtung sind der Schutz der Anschlüsse, die Ausrichtung der Armaturen, die Position der Halterungen, Schlauchbeschädigungen, die Sauberkeit, Dichtheit, Etiketten und die Scanbarkeit erneut zu prüfen.
Gate elf: Änderungsbenachrichtigung vor der Genehmigung definieren
Listen Sie alle Änderungen auf, die einer Benachrichtigung oder erneuten Genehmigung bedürfen: Schlauchkonstruktion oder -quelle, Armaturen, Klemmringe, Rohrmaterial, Halterung, Dichtungen, Kappe, Crimpmaschine, Matrize, Ziel, Verbindungsprozess, Reinigung, Leckageausrüstung, Produktionsstandort, Verpackung oder verantwortlicher Lieferant. Geben Sie Nachweise, Zeitpunkte und die Trennung der Lagerbestände an.
Der Käufer sollte auch fahrzeugseitige Änderungen kontrollieren, die die Leitung betreffen, einschließlich Gegenstückkomponenten, Verlegung, Wärmeschutzblech, Halterung, Kältemittel, Schmierstoff, Montagereihenfolge oder Softwarestrategie. Eine OEM-Freigabe für eine Klimaanlagenschlauchleitung im Automobilbereich bezieht sich auf eine definierte Systemkonfiguration.
Tor zwölf: Prüfung der ersten Lieferung anhand der OEM-Datei für die Kfz-Klimaanlagenschlauchbaugruppe.
Vor Annahme der ersten Produktionslieferung sind die Einheiten karton-, paletten-, zeitraum- und chargennummernübergreifend zu selektieren. Kennzeichnungen, Schutzkappen, Ausrichtung der Anschlüsse, Position der Halterungen, Verlauf der Leitungsführung, Schlauchbezeichnung, Crimp-Dokumentation, Zustand der Anschlüsse, Reinheitsstatus, Dichtheitsprüfung, Verpackungsmaterialien, Etiketten und Scandaten sind mit der freigegebenen Datei zu vergleichen. Sowohl Konformitätsnachweise als auch offene Abweichungen sind zu dokumentieren.
Das Audit sollte auch die Rückverfolgbarkeit in umgekehrter Richtung prüfen. Ausgehend von einer fertigen Produktionslinie ist zu ermitteln, ob das Team die Schlauchcharge, die Fittings, die Klemmringe, die Rohr- oder Halterungscharge, die Crimpmaschine und -düse, den Verbindungsweg, die Reinigungscharge, die Leckagestelle, den Bediener oder die automatisierte Station, das Datum und die für das Programm relevante Verpackungscharge ermitteln kann. Hierfür ist es nicht erforderlich, dass alle Unternehmen dieselbe Datenbank verwenden; wichtig ist lediglich, dass die vereinbarten Nachweise abrufbar sind. Für eine OEM-Kfz-Klimaanlagenschlauchleitung ist eine erfolgreiche Rückverfolgung der endgültige Beweis dafür, dass die Stage-Gate-Datei die Produktionskontrolle und Feldanalyse unterstützt.
Verbinden Sie die Release-Datei mit ZUA.
ZUA führt Kfz-Klimaanlagenschlauchleitungen in seinem Klimaanlagen-Sortiment. Käufer sollten die genaue Anwendungsabdeckung, die Produktionsverantwortung, die Schlauch- und Armaturenidentität, die Validierungsberechtigung und die Änderungsrichtlinien für die angebotene Produktlinie überprüfen.
Informieren Sie sich über das gesamte Produktportfolio und die Unternehmenskompetenzen . Senden Sie 2D- und 3D-Daten, OE-Referenzen, Fahrzeuginformationen, Kältemittel, Schnittstellen, Testanforderungen, Musterstatus, Prognosen und Verpackungsablauf über die Kontaktseite .
Häufig gestellte Fragen
Warum ist eine Fahrzeugroutenprüfung notwendig, wenn die Zeichnung übereinstimmt?
Zeichnungen erfassen möglicherweise nicht alle Bewegungsabläufe, Wärmeverhältnisse, Toleranzen, Wartungszugänge, Montageabfolgen und Bedingungen benachbarter Bauteile.
Ist der Crimpdurchmesser ausreichend, um das Verfahren zu genehmigen?
Nein. Identität, Einfügung, Werkzeug, Maschine, Position, Ovalität, Werkzeugzustand, Einrichtung, Frequenz und korrelierte Leistung spielen ebenfalls eine Rolle.
Was muss für die Dichtungsschnittstelle eingefroren werden?
Einfrieren der Anschlussgeometrie, Oberflächenbeschaffenheit, Ebenheit, Nut, Dichtung, Gegenstück, Drehmoment oder Befestigung, Sauberkeit und Schutzbehandlung.
Kann ein einziger Dichtheitstest alle Validierungsrisiken abdecken?
Nein. Dichtigkeits-, Druck-, Berst-, Zyklen-, Durchlässigkeits-, Wärme-, Vibrations-, Zugfestigkeits- und Kompatibilitätstests beantworten unterschiedliche Fragen.
Warum die Haltbarkeit von Schläuchen kontrollieren?
Lagerdauer und -bedingungen können sich auf die Materialhandhabung oder die Leistung auswirken; verwenden Sie Lieferantennachweise und Programmanforderungen, um die Regel festzulegen.
Welche Kontaminationsquellen sollten überprüft werden?
Überprüfung von Schneiden, Entgraten, Formen, Verbinden, Verpressen, Waschen, Trocknen, Lagern, Verschlüssen, Arbeitsplätzen und Verpacken.
Sollten die Ergebnisse des Prototypentests die Massenproduktion bestätigen?
Nur dann, wenn die Prototypkonfiguration und der Prozess repräsentativ sind oder wenn spätere Erkenntnisse über die Produktionsabsicht die Unterschiede ausgleichen.
Welche Verpackungsmechanismen steuern die Passgenauigkeit?
Verwenden Sie Stützen und eine Ausrichtung, die erzwungene Verdrehung, Biegung, Kontakt der Halterungen und Belastung durch Öffnungen oder flexible Abschnitte vermeiden.
Welche Änderungen erfordern üblicherweise eine erneute Genehmigung?
Schlauch-, Armaturen-, Klemmring-, Rohr-, Crimp-, Verbindungs-, Reinigungs-, Dichtheitsprüfungs-, Baustellen-, Lieferanten-, Kappen-, Halterungs- und Verpackungsänderungen sind gängige Beispiele.
Was sollte eine Angebotsanfrage enthalten?
Beinhaltet Fahrzeug- und OE-Daten, Zeichnungen, Kältemittel, Verlegung, Anschlüsse, Materialien, Tests, Probenahmephase, Prognose, Kennzeichnung und Verpackung.
Veröffentlichen Sie die Beweiskette
Ein OEM-Klimaanlagenschlauch für die Automobilindustrie ist erst dann für die Serienproduktion bereit, wenn Anwendungsbereiche, Schnittstellen, Verlegung, Materialien, Verpressung, Verbindungen, Reinheit, Prüfungen, Muster, Verpackung und Änderungen eine lückenlose Dokumentation bilden. Diese Dokumentation beschleunigt die Freigabe, vereinfacht die Produktionsabläufe und erhöht die Glaubwürdigkeit späterer Feldanalysen erheblich.