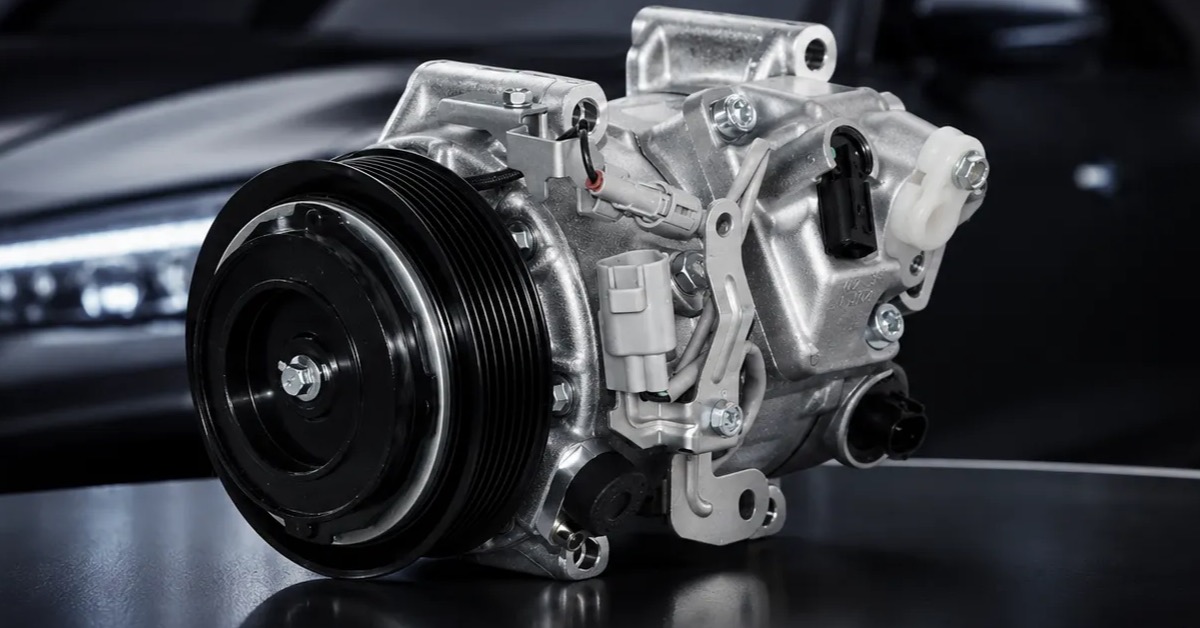
Las pruebas de fugas de helio en compresores de CA se utilizan para detectar y cuantificar fugas mínimas en un compresor controlado o en un conjunto de prueba. Para los compradores, la cuestión importante no es si el proveedor posee un detector de helio, sino si el método, el dispositivo, la preparación de la muestra, la calibración, el criterio de aceptación, la trazabilidad y la respuesta ante fallos son adecuados para el compresor y la etapa de producción específicos.
ZUA Auto Parts utiliza este marco centrado en el comprador para convertir el tema en una consulta de producto más clara, si bien la aplicación, la construcción y la evidencia deben confirmarse para cada SKU.
Esta guía está dirigida a importadores, distribuidores, marcas blancas, redes de servicio y equipos de fabricantes de equipos originales (OEM) o proveedores de servicios de equipo original (OES) que aprueban compresores de aire acondicionado para automóviles. Explica cómo revisar las evidencias de fugas de helio sin establecer un límite universal, ya que los requisitos de diseño y las especificaciones del cliente deben definir el nivel de aceptación.
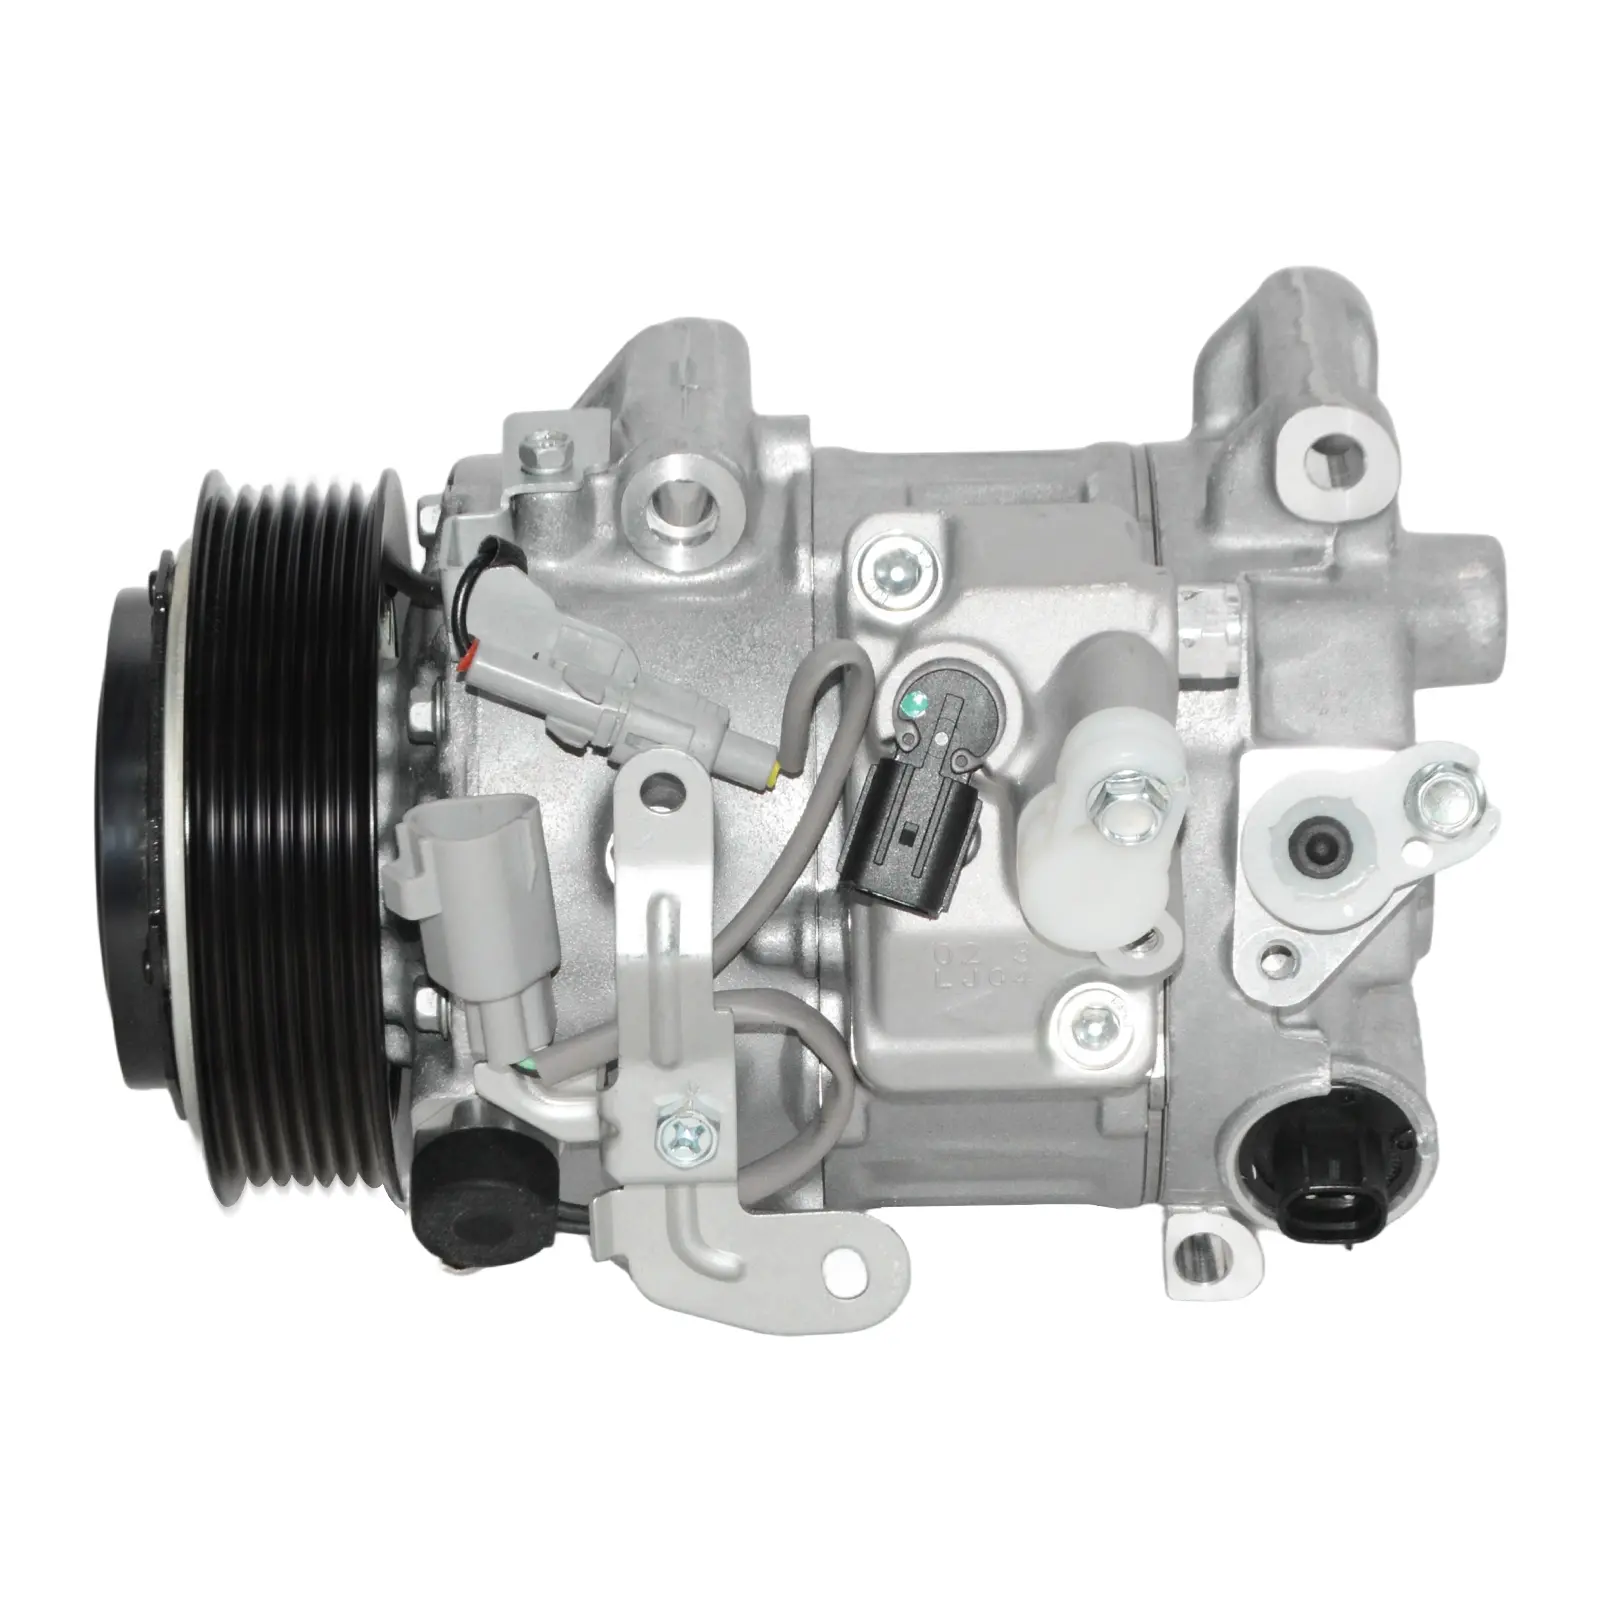
Prueba de fugas de helio en compresores de aire acondicionado: lista de verificación para el comprador
| Área de revisión | Pregunta del comprador | Evidencia |
|---|---|---|
| Propósito de la prueba | ¿Qué riesgo de fuga, externo o interno, se está evaluando? | Requisito y método controlados |
| Etapa de prueba | ¿La unidad se prueba antes o después de todas las operaciones de sellado? | Diagrama de flujo del proceso y plan de control |
| Artículos fijos | ¿Están sellados correctamente los puertos, el eje, las válvulas y las interfaces? | Dibujo y verificación del accesorio |
| Calibración | ¿Se puede confiar en el detector y el sistema? | Calibración, fugas de referencia y comprobaciones |
| Condiciones | ¿Se controlan la presión, la concentración, el tiempo y el fondo? | Procedimiento de prueba y configuración del equipo |
| Aceptación | ¿Qué resultado se considera aprobado, reprobado o requiere revisión? | Criterios y unidades aprobados |
| Trazabilidad | ¿Cada resultado puede vincularse a un compresor? | Registro de serie o de lote |
| Respuesta ante fallos | ¿Cómo se confirman, se contienen y se corrigen las fugas? | Registros de aislamiento y medidas correctivas |
1. Defina qué fuga debe detectar el método.
Enumere las posibles vías de fuga: juntas de la carcasa, sello del eje, tapones, puertos, interfaces de válvulas de control, conexiones de servicio, porosidad de la fundición, sujetadores, juntas, juntas tóricas y cualquier conexión específica del modelo. Aclare si la prueba evalúa el compresor completo, un subconjunto o una unidad sellada temporalmente.
El helio puede facilitar la detección de fugas sensibles, pero no elimina la necesidad de comprender el diseño. Un dispositivo que oculte un sello de producción o evite un tapón final no puede aprobar esa interfaz.
2. Identifique la revisión exacta del compresor.
Registre el número de pieza, la plataforma, la revisión de la carcasa y el sello, el tipo de control, la configuración de la válvula, el embrague o la polea, el lote de muestra, la fecha de producción, la línea y la etapa de prueba. ZUA enumera las familias de plataformas BVC, BFC, TM, BV5 y BV6 en su página de compresores , pero el comprador debe verificar el modelo y la revisión cotizados.
Si el resultado del detector corresponde a una carcasa similar o a una muestra de ingeniería, indique dicha limitación. Un informe de plataforma no debe transferirse a todas las referencias cruzadas sin una base de ingeniería.
3. Elija un método que se ajuste al propósito.
Los métodos de detección de helio pueden emplear una cámara de vacío, un detector de fugas, acumulación, correlación de decaimiento de presión u otro sistema controlado. Cada uno presenta diferente sensibilidad, tiempo de ciclo, comportamiento de fondo, requisitos de fijación e idoneidad para su uso en producción o laboratorio.
El proveedor debe explicar el principio de la prueba en términos prácticos: dónde se aplica el helio, qué volumen se evacua o se monitoriza, cómo se aísla la pieza, cómo se convierte la señal y qué puede provocar un resultado de aprobado o suspenso falso.
4. Preparación de la muestra de control
La preparación puede influir en los resultados. Defina la limpieza, el secado, la cantidad de aceite, el estado de los puertos, los sellos, las tapas, la estabilización de la temperatura, la evacuación, la presurización y el tiempo entre el montaje y la prueba. Registre cualquier tapón o adaptador temporal y confirme que no dañe las superficies de sellado.
En las pruebas de fugas de helio para compresores de aire acondicionado , el helio residual de pruebas anteriores puede aumentar el nivel de fondo, mientras que el aire o la humedad atrapados pueden afectar la estabilización. Las instrucciones de trabajo deben definir cómo entran y salen las unidades de la estación de prueba.
5. Verificar las fijaciones y las interfaces de sellado.
Revise los planos del dispositivo, los materiales, los sellos, los adaptadores de puerto, la sujeción, el tratamiento del eje, las interfaces de válvula, el mantenimiento y el cambio de modelo. Confirme que el dispositivo sella únicamente los límites de prueba previstos y no comprime una junta débil hasta que pase la prueba.
Utilice comprobaciones de fugas en los accesorios, piezas de referencia u otros métodos aprobados para distinguir las fugas del equipo y del adaptador de las fugas del producto. El desgaste de los sellos de los accesorios debe dar lugar a tareas de mantenimiento y a la revisión de los resultados afectados.
6. Revisar la calibración del detector y las comprobaciones del sistema.
Solicite la identificación del detector, el rango, el estado de calibración, la información sobre fugas de referencia, las comprobaciones diarias o por turno, la puesta a cero, la monitorización de fondo, la verificación de alarmas, el mantenimiento y la respuesta en caso de fallo de una comprobación del sistema. La evidencia de calibración debe estar vigente y conectada a la unidad de prueba en uso.
La descripción general de la norma IATF 16949 detalla el contexto de la gestión de calidad en el sector automotriz para garantizar procesos consistentes. En la práctica, los compradores deben verificar que los equipos de medición, los registros y los planes de acción sean compatibles con el compresor en cuestión.
7. Defina presión, concentración y tiempo.
El procedimiento debe indicar la concentración de helio o la composición del gas trazador, la presión o el vacío aplicados, la estabilización, el tiempo de prueba, la evacuación, el umbral de fondo, la purga y las condiciones ambientales pertinentes. Las unidades y las reglas de conversión deben estar claramente especificadas.
No compare los resultados obtenidos en condiciones diferentes como si fueran equivalentes. Un ciclo más rápido o una menor concentración del trazador pueden modificar la sensibilidad, y cualquier método de producción alternativo debe estar respaldado por una correlación de ingeniería.
8. Establecer la aceptación a partir de los requisitos del producto.
La tasa de fuga aceptable debe derivarse de la especificación aprobada, el análisis de diseño, los requisitos del cliente y las necesidades de rendimiento del sistema. El informe debe indicar el límite, las unidades, la temperatura o la condición de referencia, cuando corresponda, el redondeo y el tratamiento de las lecturas límite.
Las pruebas de fugas de helio en compresores de aire acondicionado no deben basarse en un "estándar de fábrica" no documentado. Los compradores necesitan conocer la fuente controlada y el historial de aprobación del criterio.
9. Vincular la validación de laboratorio con los controles de producción.
Un método de laboratorio sensible puede validar el diseño o correlacionarse con una verificación de producción más rápida. El plan de control debe definir qué método se aplica a cada unidad, qué se muestrea, cómo se mantiene la correlación y qué cambios desencadenan una nueva correlación.
ZUA afirma que su producción de compresores incluye la detección de fugas de helio y pruebas de rendimiento completo. Los compradores deben observar la línea de referencia, confirmar la etapa y la frecuencia de las pruebas, y revisar los registros específicos del modelo en lugar de basarse en una fotografía del equipo.
10. Preservar la trazabilidad de los resultados.
Cada registro debe identificar el número de pieza del compresor, el número de serie o lote, la fecha de producción, la línea o estación, el equipo, el programa o receta, el resultado, la unidad, el límite, la disposición, el operador o sistema automático y el historial de pruebas. La retención de datos debe ajustarse al acuerdo con el comprador y al riesgo asumido.
El acceso a las recetas es importante. Confirme quién puede modificar los límites y parámetros, cómo se aprueban las versiones y si el sistema impide que un modelo incorrecto utilice el programa incorrecto.
11. Manipular las unidades que fallaron y se volvieron a probar.
Las unidades defectuosas deben aislarse física o electrónicamente. Confirme el resultado, inspeccione el dispositivo, localice la fuga cuando corresponda, conserve la evidencia, identifique el material afectado y siga las normas aprobadas para la reparación o el descarte. Toda reparación debe ser rastreable y debe ir seguida de la secuencia completa de pruebas requerida.
Las pruebas repetidas hasta que una pieza las supera pueden ocultar inestabilidad. El registro debe conservar los fallos originales, las correcciones, las nuevas pruebas y la decisión final.
12. Investigar los falsos aprobados y los falsos suspensos.
Entre las posibles causas se incluyen fugas en los accesorios, conductos obstruidos, presurización insuficiente, ruido de fondo excesivo, deriva del detector, helio residual, adaptadores dañados, recetas incorrectas, cambios de temperatura, contaminación y manipulación por parte del operador. Utilice un análisis estructurado en lugar de culpar inmediatamente al producto.
Una fuga confirmada del producto debe conllevar la identificación del mecanismo, la contención, la determinación de la causa raíz, la aplicación de medidas correctivas y la verificación. Analice si la causa podría afectar a lotes anteriores u otros modelos.
13. Control de cambios de auditoría
Se requiere revisión de la carcasa, el sello, el tapón, la válvula, la fuente de fundición, el mecanizado, la limpieza, el ensamblaje, el lubricante, el accesorio, el detector, la concentración del trazador, la presión de prueba, el tiempo de ciclo, el software, el sitio de producción o los cambios de aceptación. El contrato con el comprador debe definir la notificación y la reaprobación.
Tras realizar un cambio relevante, repita la validación pertinente y confirme que la estación de producción sigue detectando las rutas de fuga previstas.
Confirme la correlación del método antes de cambiar el tiempo de ciclo.
Los equipos de producción pueden proponer una evacuación más rápida, una estabilización más breve, una concentración de trazador diferente, nuevos accesorios o un método de prueba alternativo para aumentar la capacidad. Antes de la aprobación, compare muestras representativas de fugas buenas, límite y conocidas en ambas condiciones. Defina la base estadística y de ingeniería, la repetibilidad, el riesgo de falsos positivos, el riesgo de falsos negativos, las implicaciones para el mantenimiento y las comprobaciones de correlación continuas.
Esta revisión mantiene la prueba de fugas de helio del compresor de CA vinculada al requisito original del producto. Una estación más rápida solo es valiosa si conserva la capacidad de detección y el límite de prueba aprobado. Registre el cambio, la validación, la versión del programa, el lote efectivo y la aprobación del comprador cuando sea necesario.
Preguntas frecuentes
¿Por qué se utiliza helio para las pruebas de fugas en compresores?
El helio puede facilitar la detección sensible y controlada de pequeñas fugas, pero la idoneidad del método depende del producto, el accesorio, el equipo, las condiciones y los requisitos.
¿Es necesario realizar una prueba de fugas de helio a todos los compresores?
El plan de control aprobado define el método y la frecuencia de producción. Los compradores deben verificar qué se aplica al modelo objetivo.
¿Es lo mismo realizar una prueba de helio que una prueba de decaimiento de presión?
No. Los principios, la sensibilidad, el equipo, las condiciones y los tiempos de ciclo difieren, aunque un proveedor puede establecer una correlación aprobada.
¿Qué debe contener un informe sobre una fuga de helio?
Incluya la identidad de la muestra, el método, el dispositivo, el detector, el programa, las condiciones, el límite, las unidades, el resultado, la fecha, la disposición y el historial de repeticiones de pruebas.
¿Puede una fuga en la instalación provocar una falsa alarma?
Sí. Los accesorios y adaptadores requieren verificación, mantenimiento y controles rutinarios que permitan diferenciar las fugas del sistema de las fugas del producto.
¿Deberían volver a probarse las unidades defectuosas?
Las nuevas pruebas pueden formar parte de un proceso controlado de confirmación o reparación, pero el fallo original y todas las acciones realizadas deben seguir siendo rastreables.
¿Utiliza ZUA sistemas de detección de fugas de helio?
ZUA afirma que la detección de fugas de helio está incluida en sus controles de producción de compresores. Durante la cualificación, se deben revisar los métodos y registros específicos de cada modelo.
¿Cómo pueden los compradores solicitar pruebas de detección de fugas?
Envíe las referencias del compresor, los datos de la aplicación, los límites requeridos, la previsión y las necesidades de validación a través de la página de contacto de ZUA .
Hacer auditable la prueba de fugas de helio del compresor de aire acondicionado.
Un sistema fiable de prueba de fugas de helio en compresores de CA integra las vías de fuga, la identificación de la muestra, su preparación, los accesorios, el equipo calibrado, las condiciones controladas, los límites aprobados, los registros de producción, la respuesta ante fallos y la gestión de cambios. Esta información permite a los compradores evaluar la capacidad real de contención, en lugar de simplemente el nombre de una máquina en una lista de verificación de auditoría.