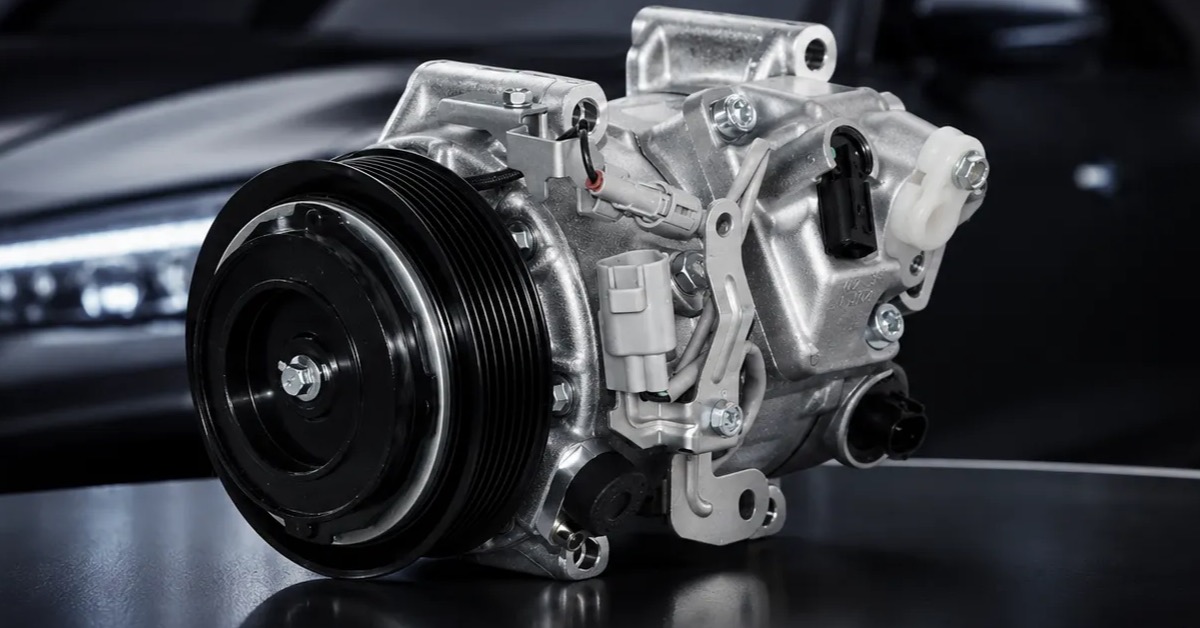
Le contrôle d'étanchéité à l'hélium des compresseurs de climatisation permet de détecter et de quantifier les fuites, même minimes, au sein d'un compresseur ou d'un ensemble de test contrôlé. Pour les acheteurs, l'important n'est pas de savoir si le fournisseur possède un détecteur d'hélium, mais plutôt si la méthode, le dispositif de fixation, la préparation des échantillons, l'étalonnage, les critères d'acceptation, la traçabilité et la procédure de gestion des pièces défectueuses sont adaptés au compresseur et à l'étape de production concernés.
ZUA Auto Parts utilise ce cadre axé sur l'acheteur pour transformer le sujet en une demande de produit plus claire, tandis que l'application, la construction et les preuves doivent toujours être confirmées pour chaque UGS.
Ce guide s'adresse aux importateurs, distributeurs, marques de distributeur, réseaux de service et équipes OEM/OES chargées de l'homologation des compresseurs de climatisation automobile. Il explique comment analyser les fuites d'hélium sans définir de limite universelle, car les exigences de conception et les spécifications du client doivent définir l'acceptation.
Test d'étanchéité à l'hélium du compresseur de climatisation : liste de vérification pour l'acheteur
| Zone de révision | Question de l'acheteur | Preuve |
|---|---|---|
| Objectif du test | Quel risque de fuite, externe ou interne, est vérifié ? | Exigence et méthode contrôlées |
| Phase de test | L'unité est-elle testée avant ou après toutes les opérations de scellage ? | Plan de flux de processus et de contrôle |
| Fixation | Les orifices, l'arbre, les vannes et les interfaces sont-ils correctement étanches ? | Dessin et vérification du dispositif |
| Étalonnage | Peut-on faire confiance au détecteur et au système ? | Étalonnage, fuite de référence et vérifications |
| Conditions | La pression, la concentration, le temps et le fond sont-ils contrôlés ? | Procédure de test et paramètres de l'équipement |
| Acceptation | Quel résultat est validé, refusé ou nécessite une révision ? | Critères et unités approuvés |
| Traçabilité | Chaque résultat peut-il être associé à un compresseur ? | Enregistrement de série ou de lot |
| Réponse en cas de défaillance | Comment les fuites sont-elles confirmées, contenues et corrigées ? | Dossiers d'isolement et de mesures correctives |
1. Définir le type de fuite que la méthode doit détecter
Énumérez les points de défaillance potentiels : joints du carter, joint d’arbre, bouchons, orifices, interfaces des vannes de régulation, raccords de service, porosité de la fonte, fixations, joints, joints toriques et tout raccord spécifique au modèle. Précisez si le test évalue le compresseur complet, un sous-ensemble ou une unité temporairement scellée.
L'hélium permet une détection de fuites sensible, mais ne dispense pas de comprendre la conception. Un dispositif masquant un joint de production ou court-circuitant un bouchon final ne peut pas homologuer cette interface.
2. Identifier la révision exacte du compresseur
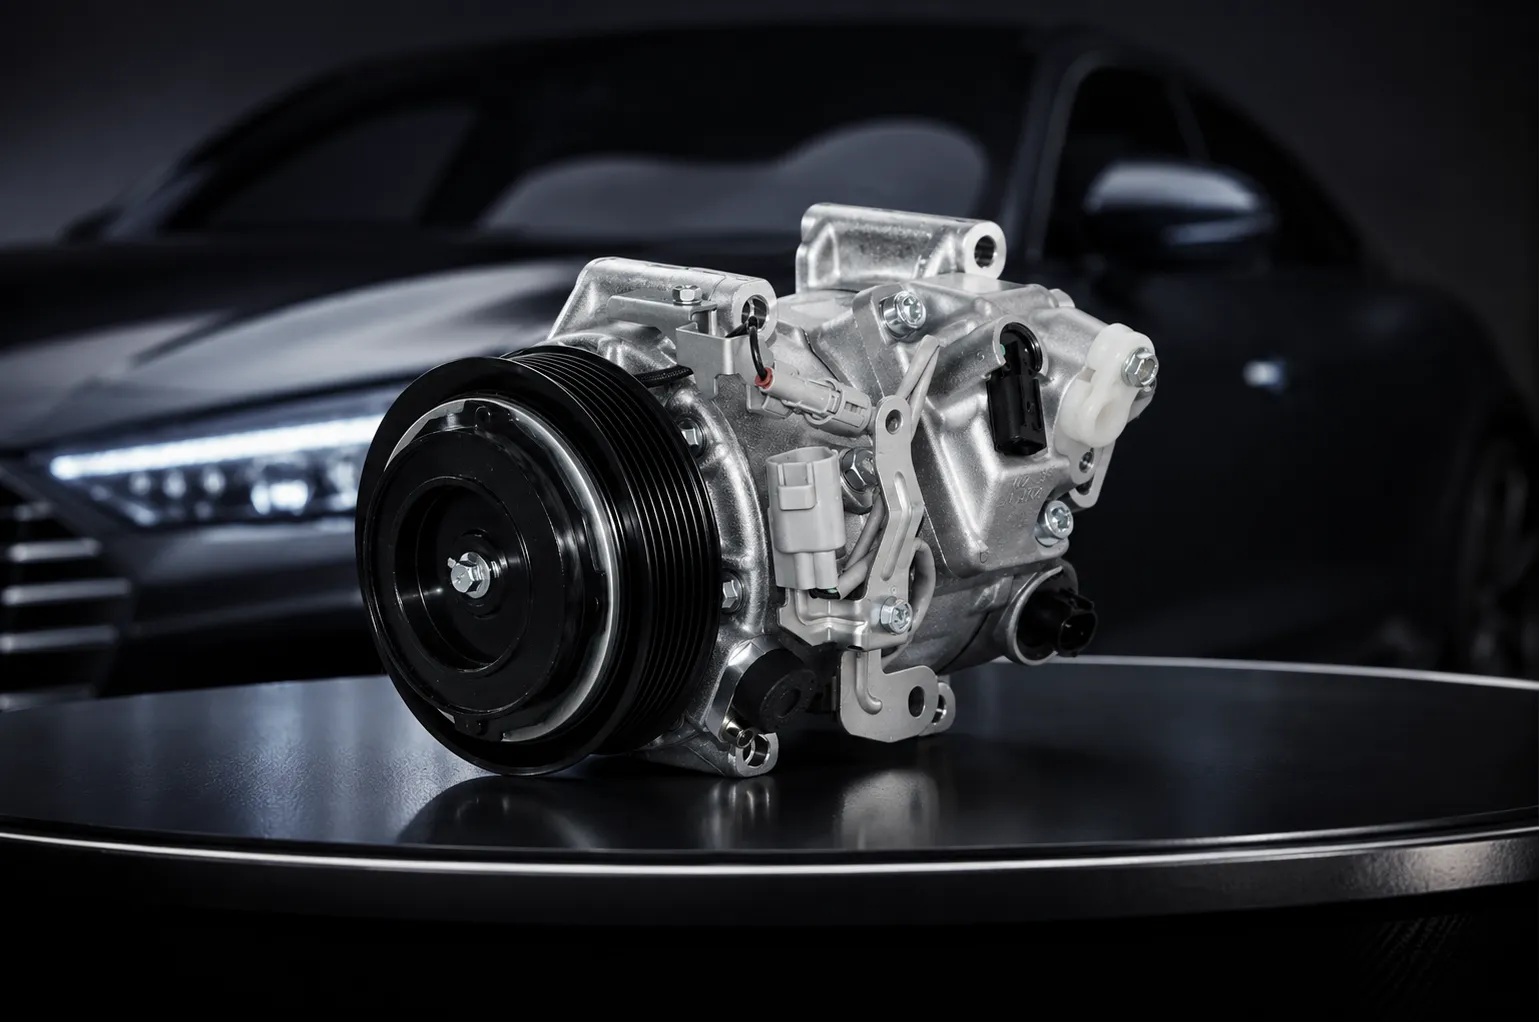
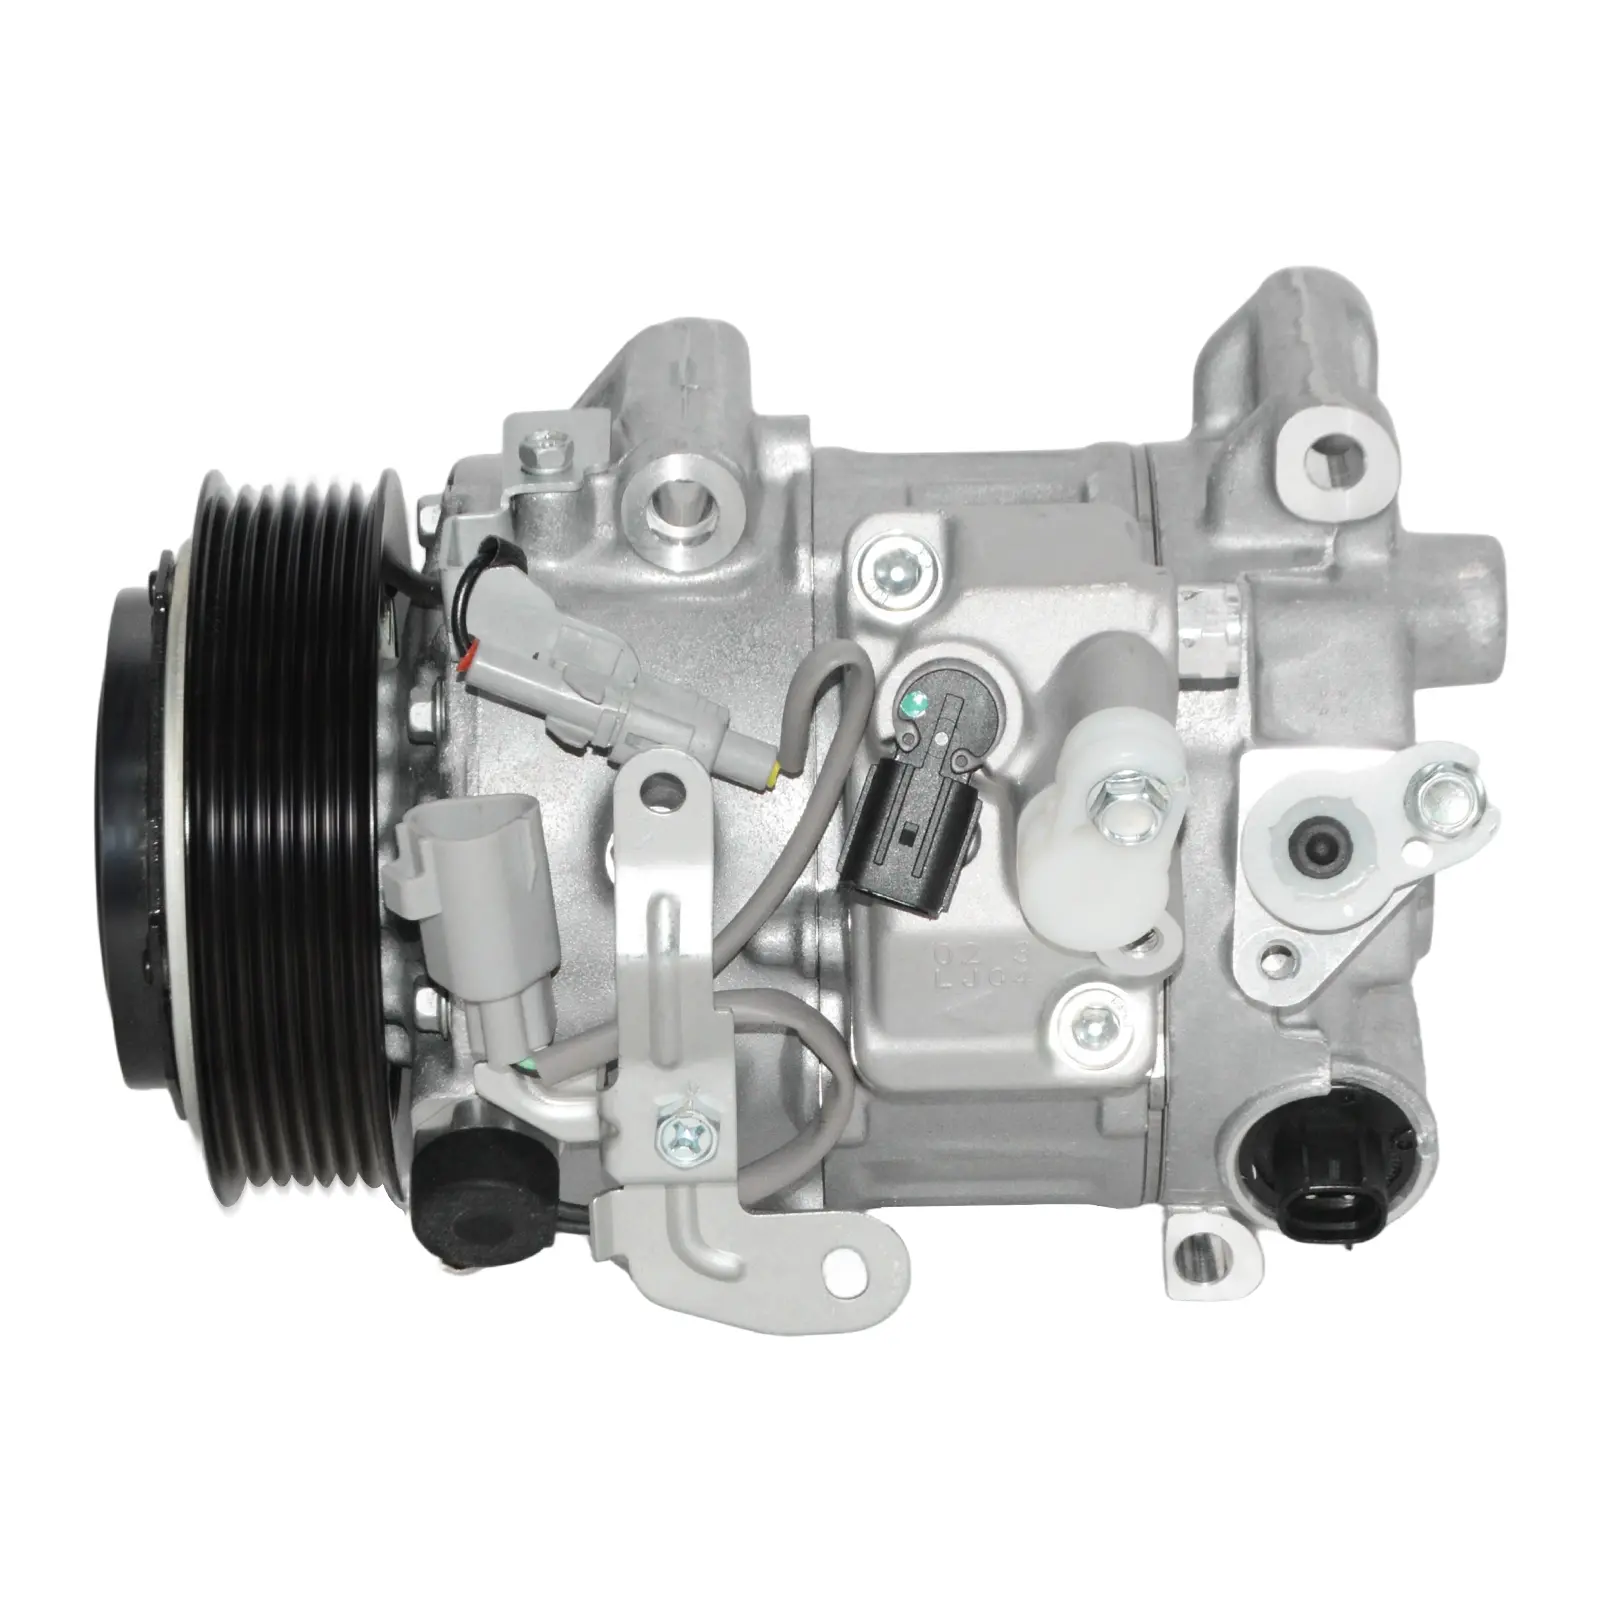
Consignez la référence, la plateforme, la révision du carter et du joint, le type de commande, la configuration de la vanne, de l'embrayage ou de la poulie, le lot d'échantillon, la date de production, la ligne et l'étape de test. ZUA répertorie les familles de plateformes BVC, BFC, TM, BV5 et BV6 sur sa page dédiée aux compresseurs , mais l'acheteur doit vérifier le modèle et la révision indiqués.
Si le résultat du détecteur concerne un boîtier similaire ou un échantillon d'ingénierie, veuillez le préciser. Un rapport de plateforme ne doit pas être systématiquement utilisé pour toutes les références croisées sans justification technique.
3. Choisissez une méthode adaptée à l'objectif.
Les méthodes d'analyse à l'hélium peuvent utiliser une chambre à vide, un détecteur de gaz, l'accumulation, la corrélation pression-décroissance ou tout autre dispositif contrôlé. Chacune présente une sensibilité, un temps de cycle, un comportement en bruit de fond, des exigences en matière de matériel et une adéquation à la production ou à une utilisation en laboratoire qui lui sont propres.
Le fournisseur doit expliquer le principe du test en termes pratiques : où l’hélium est appliqué, quel volume est évacué ou surveillé, comment la pièce est isolée, comment le signal est converti et ce qui peut entraîner un faux succès ou un faux échec.
4. Préparation de l'échantillon témoin
La préparation peut influencer les résultats. Définissez les étapes de nettoyage, de séchage, la quantité d'huile, l'état des orifices, les joints, les bouchons, la stabilisation de la température, la mise sous vide, la pressurisation et le délai entre l'assemblage et l'essai. Notez la présence de bouchons ou d'adaptateurs temporaires et vérifiez qu'ils n'endommagent pas les surfaces d'étanchéité.
Lors des tests d'étanchéité à l'hélium des compresseurs de climatisation , la présence d'hélium résiduel provenant de tests précédents peut fausser le signal de fond, tandis que l'air ou l'humidité emprisonnés peuvent affecter la stabilisation. Les instructions de travail doivent préciser la procédure d'entrée et de sortie des unités dans la station de test.
5. Vérifier les fixations et les interfaces d'étanchéité
Examiner les plans, les matériaux, les joints, les adaptateurs de ports, le serrage, le traitement de l'arbre, les interfaces de vannes, la maintenance et le changement de modèle. S'assurer que le dispositif assure l'étanchéité uniquement aux limites de test prévues et n'entraîne pas le passage d'un joint fragile par compression.
Utilisez des contrôles d'étanchéité des fixations, des pièces de référence ou d'autres méthodes approuvées pour distinguer les fuites d'équipement et d'adaptateur des fuites de produit. L'usure des joints des fixations doit entraîner une maintenance et un examen des résultats concernés.
6. Vérifier l'étalonnage du détecteur et les contrôles du système
Demandez l'identification du détecteur, sa plage de mesure, son état d'étalonnage, les informations relatives aux fuites de référence, les contrôles quotidiens ou par poste, la remise à zéro, la surveillance du bruit de fond, la vérification des alarmes, la maintenance et la procédure à suivre en cas de défaillance d'un contrôle système. La preuve d'étalonnage doit être à jour et connectée à l'unité de test utilisée.
La norme IATF 16949 décrit le contexte de la gestion de la qualité automobile pour des processus cohérents. En pratique, les acheteurs doivent vérifier que les équipements de mesure, les enregistrements et les plans d'action sont compatibles avec le compresseur cible.
7. Définir la pression, la concentration et le moment
La procédure doit préciser la concentration en hélium ou la composition du gaz traceur, la pression ou le vide appliqué, la stabilisation, la durée de l'essai, l'évacuation, le seuil de bruit de fond, la purge et les conditions environnementales, le cas échéant. Les unités et les règles de conversion doivent être clairement indiquées.
Ne comparez pas les résultats obtenus dans des conditions différentes comme s'ils étaient équivalents. Un cycle plus rapide ou une concentration de traceur plus faible peuvent modifier la sensibilité ; une corrélation technique doit donc être établie pour toute méthode de production alternative.
8. Définir l'acceptation à partir des exigences du produit
Le taux de fuite admissible doit être déterminé à partir des spécifications approuvées, de l'analyse de conception, des exigences du client et des besoins de performance du système. Le rapport doit indiquer la limite, les unités, la température ou la condition de référence le cas échéant, l'arrondi et le traitement des valeurs limites.
Les tests d'étanchéité à l'hélium des compresseurs de climatisation ne doivent pas se baser sur une « norme d'usine » non documentée. Les acheteurs ont besoin d'une source contrôlée et d'un historique d'approbation pour ce critère.
9. Relier la validation en laboratoire aux contrôles de production
Une méthode de laboratoire sensible peut valider la conception ou permettre un contrôle de production plus rapide. Le plan de contrôle doit définir la méthode applicable à chaque unité, l'unité échantillonnée, le mode de maintien de la corrélation et les changements qui déclenchent une nouvelle corrélation.
ZUA indique que sa production de compresseurs inclut la détection des fuites d'hélium et des tests de performance complets. Les acheteurs doivent respecter scrupuleusement la ligne cible, vérifier l'étape et la fréquence des tests, et consulter les documents techniques spécifiques au modèle plutôt que de se fier à une simple photo.
10. Préserver la traçabilité des résultats
Chaque enregistrement doit indiquer la référence du compresseur, son numéro de série ou de lot, la date de production, la ligne ou le poste de production, l'équipement, le programme ou la recette, le résultat, l'unité, la limite, la disposition, l'opérateur ou le système automatique, ainsi que l'historique des tests de contrôle. La durée de conservation des données doit être conforme à l'accord et aux risques de l'acheteur.
L'accès aux recettes est essentiel. Il est important de vérifier qui peut modifier les limites et les paramètres, comment les versions sont approuvées et si le système empêche l'utilisation d'un programme inapproprié avec un modèle incorrect.
11. Gérer les unités défectueuses et testées à nouveau
Les unités défectueuses doivent être isolées physiquement ou électroniquement. Confirmez le résultat, inspectez le dispositif, localisez la fuite le cas échéant, conservez les preuves, identifiez le matériau affecté et suivez les procédures de réparation ou de mise au rebut approuvées. Toute réparation doit être traçable et suivie de la séquence de tests complète requise.
Des tests répétés jusqu'à la validation d'une pièce peuvent masquer une instabilité. Le dossier doit conserver la trace des défaillances initiales, des retouches, des nouveaux tests et de la décision finale.
12. Enquêter sur les faux succès et les faux échecs
Les causes potentielles incluent les fuites du dispositif, les passages obstrués, une pressurisation insuffisante, un bruit de fond excessif, la dérive du détecteur, l'hélium résiduel, les adaptateurs endommagés, les erreurs de dosage, les variations de température, la contamination et les manipulations incorrectes. Privilégiez une analyse structurée plutôt que d'incriminer d'emblée le produit.
Une fuite de produit confirmée doit donner lieu à l'identification du mécanisme, au confinement, à la détermination de la cause première, à la mise en œuvre de mesures correctives et à la vérification. Il convient d'examiner si la cause pourrait affecter des lots antérieurs ou d'autres modèles.
13. Contrôle des modifications d'audit
Toute modification relative au boîtier, au joint, au bouchon, à la vanne, au fonderie, à l'usinage, au nettoyage, à l'assemblage, au lubrifiant, au dispositif de fixation, au détecteur, à la concentration du traceur, à la pression d'essai, au temps de cycle, au logiciel, au site de production ou aux critères d'acceptation doit faire l'objet d'une vérification. Le contrat d'achat doit définir les modalités de notification et de réapprobation.
Après toute modification pertinente, répétez la validation appropriée et confirmez que la station de production détecte toujours les voies de fuite prévues.
Vérifier la corrélation de la méthode avant de modifier le temps de cycle
Pour augmenter la capacité, les équipes de production peuvent proposer une évacuation plus rapide, une stabilisation plus courte, une concentration de traceur différente, de nouveaux dispositifs ou une méthode de test alternative. Avant approbation, il convient de comparer des échantillons représentatifs conformes, limites et présentant une fuite connue dans les deux conditions. Il faut définir les bases statistiques et techniques, la répétabilité, le risque de faux positifs, le risque de faux négatifs, les implications en matière de maintenance et les contrôles de corrélation continus.
Cette revue permet de maintenir le contrôle des fuites d'hélium des compresseurs de climatisation conforme aux exigences initiales du produit. Une station plus rapide n'est utile que si elle préserve la capacité de détection et le périmètre de test approuvé. Consignez la modification, la validation, la version du programme, le lot concerné et l'approbation de l'acheteur, le cas échéant.
Foire aux questions
Pourquoi utilise-t-on l'hélium pour tester l'étanchéité des compresseurs ?
L'hélium peut permettre une détection sensible et contrôlée des petites fuites, mais la pertinence de la méthode dépend du produit, du dispositif, de l'équipement, des conditions et des exigences.
Chaque compresseur a-t-il besoin d'un test d'étanchéité à l'hélium ?
Le plan de contrôle approuvé définit la méthode et la fréquence de production. Les acheteurs doivent vérifier ce qui est appliqué au modèle cible.
Les tests à l'hélium sont-ils identiques aux tests de décroissance de pression ?
Non. Les principes, la sensibilité, l'équipement, les conditions et les temps de cycle diffèrent, même si un fournisseur peut établir une corrélation approuvée.
Que doit contenir un rapport de fuite d'hélium ?
Inclure l'identité de l'échantillon, la méthode, le dispositif, le détecteur, le programme, les conditions, la limite, les unités, le résultat, la date, la disposition et l'historique des nouveaux tests.
Une fuite au niveau d'un raccord peut-elle provoquer une fausse alerte de panne ?
Oui. Les raccords et les adaptateurs nécessitent une vérification, un entretien et des contrôles réguliers permettant de séparer les fuites du système des fuites du produit.
Les unités défectueuses doivent-elles être testées à nouveau ?
Les tests de confirmation peuvent faire partie d'un processus contrôlé de confirmation ou de réparation, mais la défaillance initiale et toutes les actions doivent rester traçables.
ZUA utilise-t-elle un système de détection des fuites d'hélium ?
ZUA indique que la détection des fuites d'hélium fait partie intégrante de ses contrôles de production des compresseurs. La méthode et les enregistrements spécifiques au modèle doivent être examinés lors de la qualification.
Comment les acheteurs peuvent-ils demander une preuve de test d'étanchéité ?
Envoyez les références des compresseurs, les données d'application, les limites requises, les prévisions et les besoins de validation via la page de contact ZUA .
Rendre auditable le contrôle des fuites d'hélium des compresseurs de climatisation
Un système fiable de test d'étanchéité à l'hélium des compresseurs de climatisation permet d'établir des liens entre les fuites, l'identification des échantillons, leur préparation, les dispositifs de fixation, l'équipement étalonné, les conditions contrôlées, les limites approuvées, les dossiers de production, la gestion des pièces défectueuses et le suivi des modifications. Ces éléments permettent aux acheteurs d'évaluer la capacité réelle de confinement, et non pas seulement le nom d'une machine sur une liste de contrôle d'audit.