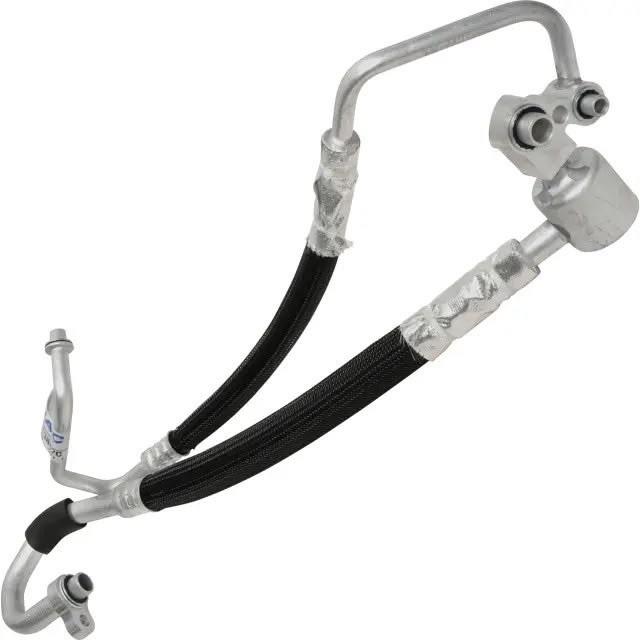
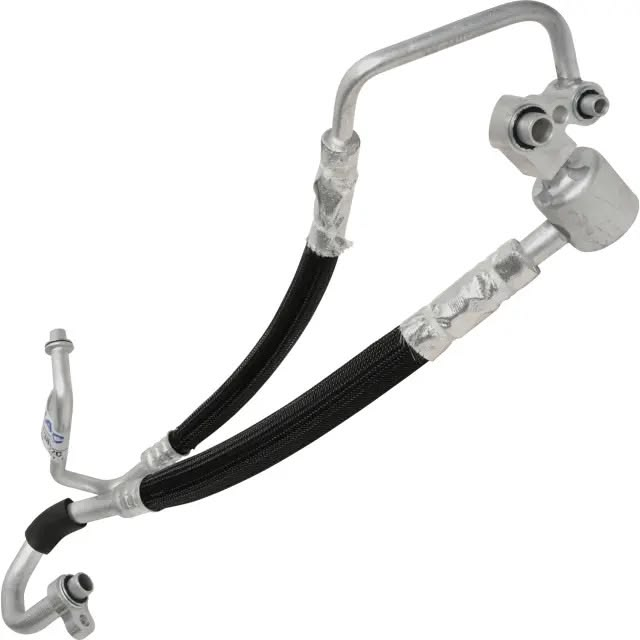
Un flexible de climatisation automobile d'origine est validé lorsque ses interfaces et les données de fabrication concordent : acheminement dans le véhicule, fluide frigorigène et lubrifiant, construction du flexible, tubes en aluminium, raccords, surfaces d'étanchéité, supports, protection thermique, géométrie du sertissage, propreté interne, étanchéité, résistance à la pression, marquages et emballage. Un flexible peut paraître correct en théorie, mais présenter des défaillances lors de son installation à proximité de sources de chaleur, de mouvements, d'arêtes vives ou dans un espace d'accès restreint.
Pour les acheteurs qui s'approvisionnent via ZUA Auto Parts , ce cadre relie la question technique à une demande de produit contrôlée ; la compatibilité exacte et les spécifications citées restent spécifiques à chaque référence.
La solution pratique consiste à utiliser un système de fichiers par étapes. Chaque étape répond à une question différente, et la fabrication des outils ou la production en série ne peuvent commencer tant que les données de l'étape précédente ne sont pas complètes.
Porte zéro : définir la limite de l’application
Consignez les informations suivantes : véhicule, année-modèle, moteur, configuration du système de climatisation, fluide frigorigène, lubrifiant, fonction de la conduite, composants raccordés, limites de pression et de température de fonctionnement, environnement vibratoire, sources de chaleur, mouvements, séquence d’installation, accessibilité pour l’entretien et exigences du marché de destination. Distinguez les données confirmées des hypothèses.
Si une même ligne est proposée pour plusieurs applications, établissez une matrice de compatibilité. Une référence d'origine partagée ou un dessin similaire ne garantit pas automatiquement l'identité du routage, de l'emplacement des supports, de l'exposition à la chaleur ou de la procédure d'entretien.
Étape 1 : geler la pile d’interfaces
| Interface | Libérer les preuves | Risque si vague |
|---|---|---|
| Ports et étanchéité | Géométrie, finition, joints, propreté | Fuite ou dommages d'assemblage |
| Enveloppe de routage | Trajectoire 3D, dégagement, courbure et mouvement | Frottement, dommages thermiques, interférences |
| Supports | Références, orientation, rétention, couple | Stress, bruit, inadéquation de l'installation |
| Raccord de tuyau | Spécifications d'identification du matériau et de sertissage | Variation de l'arrachement, des fuites et de la perméation |
| Sections de tuyauterie | Alliage, paroi, coudes, itinéraire de soudage ou de brasage | Fissures, déformation, blocage |
| Protection | Manches, boucliers, capuchons, supports de transport | Abrasion, contamination, dommages liés au transport |
Deuxième étape : validation du routage dans l'espace véhicule
Utilisez des données CAO contrôlées, un gabarit vérifié ou l'environnement réel du véhicule. Inspectez le dégagement par rapport à l'échappement, au moteur, aux ventilateurs, aux courroies, aux bords de la carrosserie, aux fixations, aux pièces mobiles et aux outils d'entretien. Évaluez le mouvement du moteur, la dilatation thermique, les vibrations, le mouvement de la direction ou de la suspension le cas échéant, ainsi que la tolérance d'assemblage.
Pour un flexible de climatisation automobile d'origine , le rayon de courbure minimal n'est qu'une variable parmi d'autres. L'emplacement du coude, la torsion, l'orientation du raccord, l'ordre des supports, la longueur libre du flexible et le sens du mouvement imposé influent également sur la fatigue et la charge d'installation.
Porte trois : orifices de commande et faces d'étanchéité
Type d'orifice de congélation, concept d'étanchéité, dimensions de la rainure, état de surface, planéité, détails du filetage ou de la fixation, géométrie du cordon, capuchon de protection et joint de service spécifié. Définir les références d'inspection correspondant à l'assemblage.
Manipuler les surfaces d'étanchéité comme des surfaces contrôlées. Éviter tout contact, les rayures, les ébréchures, les résidus de brasage et les mélanges de capuchons. L'emballage et le poste de travail doivent empêcher tout dommage au port accepté après l'inspection finale.
Étape 4 : identifier la construction du tuyau et le fluide frigorigène
Consignez le fournisseur du tuyau, sa construction, ses dimensions, son système de barrière, son renforcement, son revêtement, sa date de fabrication ou son numéro de lot, le fluide frigorigène et le lubrifiant compatibles, les conditions de stockage, la méthode de coupe et la durée de conservation, le cas échéant. N’acceptez pas un nom générique de famille de tuyaux comme identification complète.
La page officielle SAE J2064 décrit le champ d'application des flexibles de climatisation automobile à fluide frigorigène. Les acheteurs doivent néanmoins identifier la révision applicable, le fluide frigorigène, les exigences du client, la construction, les essais et les critères d'acceptation dans les documents du programme.
Cinquième étape : faire du sertissage un processus contrôlé
Les spécifications de sertissage doivent prendre en compte le raccord, la virole, le tuyau, la profondeur d'insertion, l'orientation, la machine, le jeu de matrices, l'objectif de fermeture, la méthode de mesure, la fréquence d'inspection, l'approbation du montage, l'usure de l'outil, la maintenance et le plan d'intervention. Le diamètre de sertissage seul ne permet pas de détecter l'ovalisation, la position, le retour élastique du matériau ni les composants non conformes.
Un rapport de sertissage de flexible de climatisation automobile d'origine doit indiquer la ligne de production, la machine, l'outil, l'opérateur ou le poste automatisé, l'heure, le lot, le résultat mesuré et la destination. Les règles relatives à la première pièce et à la reprise de production doivent être clairement définies après tout changement d'outil, opération de maintenance, changement de matériau ou arrêt prolongé.
Étape six : vérifier les joints des sections de tuyaux en aluminium
Si l'assemblage comprend des éléments de tuyauterie soudés, brasés, formés ou assemblés mécaniquement, définissez le matériau, la préparation, le dispositif de fixation, les paramètres de processus, les critères d'acceptation des joints, les contrôles de déformation et les limites de retouche. Inspectez les obstructions internes ainsi que l'aspect externe.
Intégrez les vérifications destructives ou structurelles périodiques au contrôle de production de routine. Les éléments de preuve doivent démontrer pourquoi l'échantillon et l'intervalle sélectionnés représentent le risque lié au procédé.
Porte sept : préserver la propreté intérieure
Définir les procédures de contrôle de la découpe et de l'ébavurage, le lavage, le rinçage, la méthode d'extraction, le signalement des particules, les limites de résidus, le séchage, la durée de confinement, le stockage, la propreté du poste de travail et la manutention. Les copeaux métalliques, les fragments d'élastomère, l'huile, l'eau, les fibres et les produits chimiques utilisés dans le traitement peuvent tous avoir une incidence.
Prélever des échantillons à des étapes pertinentes du processus permet de localiser la source de contamination. L'inspection finale seule peut révéler un problème sans toutefois indiquer s'il provient de la découpe, du formage, de l'assemblage, du sertissage, du lavage ou de l'emballage.
Porte huit : attribuer une question à chaque test de pression
Un test d'étanchéité vérifie le seuil de fuite défini. La pression d'épreuve examine la réaction sans dommage permanent intentionnel. Le test d'éclatement confirme la marge de sécurité. Le test de cyclage de pression évalue la résistance à des charges répétées. La perméation, l'exposition thermique, les vibrations, la traction, l'impulsion et la compatibilité du fluide frigorigène permettent de répondre à d'autres questions.
Spécifiez le fluide caloporteur, la pression, la température, le temps de maintien, la rampe de température, le dispositif de fixation, le conditionnement de l'échantillon, la détection, l'étalonnage, la définition de la défaillance et l'inspection post-test. Pour un flexible de climatisation automobile d'origine , une simple déclaration de test d'étanchéité ne peut remplacer la matrice de validation complète.
Étape neuf : corréler les échantillons à l'intention de production
Chaque échantillon doit être identifié par sa configuration, le lot de matériaux, l'équipement utilisé, l'outillage, le processus de fabrication, la date et le statut de non-conformité. Il convient de distinguer les prototypes réalisés à la main, les essais d'outillage, les unités de préproduction et les échantillons de production courante. Les justificatifs d'approbation doivent indiquer à quelle étape correspond chaque résultat.
Utilisez la même séquence d'installation, les mêmes joints, les mêmes pièces d'accouplement, le même couple de serrage, la même préparation du fluide frigorigène et la même configuration de test que pour l'évaluation. Conservez des échantillons ou des photographies contrôlées des circuits et interfaces critiques.
Porte dix : emballage sans modification de la géométrie
Lors de l'emballage, les ensembles longs et irréguliers peuvent être pliés, tordus, rayés, contaminés ou forcés dans le mauvais sens d'orientation. Repérez les points de fixation robustes des tuyaux ou des supports, protégez les orifices, contrôlez le diamètre de la bobine si l'enroulement est autorisé, évitez tout contact avec les supports et indiquez la procédure de déballage.
Validez le conditionnement final en suivant le parcours logistique prévu ou une simulation justifiée. Après exposition, vérifiez la protection des ports, l'alignement des raccords, la position des supports, l'état des tuyaux, la propreté, l'étanchéité, les étiquettes et la lisibilité.
Étape onze : définir la notification de changement avant approbation
Veuillez indiquer les modifications nécessitant une notification ou une nouvelle approbation : conception ou provenance des flexibles, raccords, embouts, matériau des tuyaux, supports, joints, bouchons, sertisseuses, matrices, cibles, procédés d’assemblage, nettoyage, équipements de détection de fuites, site de production, emballage ou fournisseur responsable. Précisez les preuves, le calendrier et la séparation des stocks.
L'acheteur doit également maîtriser les modifications apportées au véhicule et affectant la ligne de production, notamment les composants d'accouplement, le routage, l'écran thermique, le support, le réfrigérant, le lubrifiant, l'ordre d'assemblage et la stratégie logicielle. L'homologation d'un flexible de climatisation automobile par un constructeur d'origine (OEM) est liée à une configuration système définie.
Douzième étape : vérifier le premier envoi par rapport au fichier d'assemblage des tuyaux de climatisation automobile du fabricant d'origine.
Avant d'accepter la première livraison de production, sélectionnez les unités en fonction des cartons, des palettes, des périodes et des codes de lot visibles. Comparez les marquages, les capuchons de protection, l'alignement des raccords, la position des supports, la forme du cheminement, l'identification des tuyaux, les enregistrements de sertissage, l'état des ports, le niveau de propreté, l'enregistrement du filtre anti-fuite, les supports d'emballage, les étiquettes et les données de numérisation avec le dossier validé. Consignez les éléments de conformité et les écarts constatés.
L'audit doit également tester la traçabilité en sens inverse. À partir d'une ligne de production terminée, il convient de vérifier si l'équipe peut retrouver le lot de flexibles, les raccords, les embouts, le lot de tuyaux ou de supports, la sertisseuse et la matrice, le chemin d'assemblage, le lot de nettoyage, le poste de détection de fuites, le poste (opérateur ou automatisé), la date et le lot d'emballage, conformément au programme. Cela ne signifie pas que chaque entreprise doit utiliser la même base de données ; l'important est que les éléments de preuve convenus soient accessibles. Pour un assemblage de flexibles de climatisation automobile d'origine , une traçabilité en sens inverse réussie constitue la preuve ultime que le dossier de validation par étape permet le confinement de la production et l'analyse sur le terrain.
Connectez le fichier de version à ZUA
ZUA inclut des flexibles de climatisation automobile dans sa gamme de produits de climatisation. Les acheteurs doivent vérifier la couverture d'application exacte, la responsabilité de la production, l'identification des flexibles et des raccords, la propriété de la validation et les procédures de contrôle des modifications pour la gamme proposée.
Consultez notre gamme complète de produits et les informations sur les capacités de l'entreprise . Veuillez envoyer les données 2D et 3D, les références des équipementiers, les informations sur les véhicules, le fluide frigorigène, les interfaces, les exigences de test, l'état d'avancement des échantillons, les prévisions et les modalités d'emballage via la page de contact .
Foire aux questions
Pourquoi une vérification du parcours des véhicules est-elle nécessaire si le plan correspond ?
Les dessins peuvent ne pas représenter tous les mouvements, la chaleur, les tolérances, l'accès pour l'entretien, la séquence d'assemblage et les conditions des composants voisins.
Le diamètre de sertissage est-il suffisant pour approuver le processus ?
Non. L'identité, l'insertion, la matrice, la machine, la position, l'ovalisation, l'état de l'outil, la configuration, la fréquence et les performances corrélées sont également importantes.
Que faut-il congeler pour l'interface d'étanchéité ?
Géométrie, finition, planéité, rainure, joint, pièce d'accouplement, couple ou rétention, propreté et manipulation protectrice de l'orifice de congélation.
Un seul test d'étanchéité peut-il couvrir tous les risques de validation ?
Non. Les tests d'étanchéité, d'imperméabilité, d'éclatement, de cyclage, de perméation, thermiques, de vibration, de traction et de compatibilité répondent à des questions différentes.
Pourquoi contrôler la durée de conservation des tuyaux ?
La durée et les conditions de stockage peuvent affecter la manutention ou les performances des matériaux ; utilisez les données du fournisseur et les exigences du programme pour définir la règle.
Quelles sources de contamination doivent être examinées ?
Examiner les opérations de découpe, d'ébavurage, de formage, d'assemblage, de sertissage, de lavage, de séchage, de stockage, de bouchonnage, de postes de travail et d'emballage.
Les résultats du prototype doivent-ils justifier la production en série ?
Uniquement lorsque la configuration et le processus du prototype sont représentatifs, ou lorsque des preuves ultérieures concernant l'intention de production permettent de combler les différences.
Quels contrôles d'emballage permettent d'ajuster le chronométrage ?
Utilisez des supports et une orientation qui évitent la torsion forcée, la flexion, le contact entre les supports et la charge à travers les ports ou les sections flexibles.
Quels changements nécessitent généralement une nouvelle approbation ?
Les modifications apportées aux tuyaux, raccords, embouts, tubes, sertissages, assemblages, nettoyages, tests d'étanchéité, sites, fournisseurs, bouchons, supports et emballages sont des exemples courants.
Que doit contenir une demande de devis ?
Inclure les données du véhicule et de l'équipement d'origine, les dessins, le réfrigérant, le routage, les ports, les matériaux, les tests, l'étape d'échantillonnage, les prévisions, le marquage et l'emballage.
Libérez la chaîne de preuves
Un flexible de climatisation automobile d'origine n'est prêt pour la production en série que lorsque les limites d'application, les interfaces, le routage, les matériaux, le sertissage, les joints, la propreté, les tests, les échantillons, l'emballage et les modifications forment une chaîne de preuves traçable. Ce dossier accélère l'approbation, clarifie les réactions de la production et rend l'analyse ultérieure sur le terrain beaucoup plus crédible.