汽车空调软管质量测试不应仅仅验证组件能否在几秒钟内保持压力。买家需要证据证明,针对目标制冷剂回路和车辆应用,能够重复生产出正确的软管、铝管、接头、密封件、压接几何形状、管路走向、清洁度和保护性包装。
对于通过ZUA 汽车配件采购的买家来说,该框架将技术问题与受控的产品查询联系起来;确切的适配性和所报规格仍然是针对特定 SKU 的。
本指南旨在帮助进口商、分销商、自有品牌商、服务网络以及OEM/OES团队审批制冷剂软管和管道组件。它避免采用通用的测试限值,因为压力、温度、介质、循环次数和验收标准必须符合产品设计、适用的客户规范以及目标市场的要求。
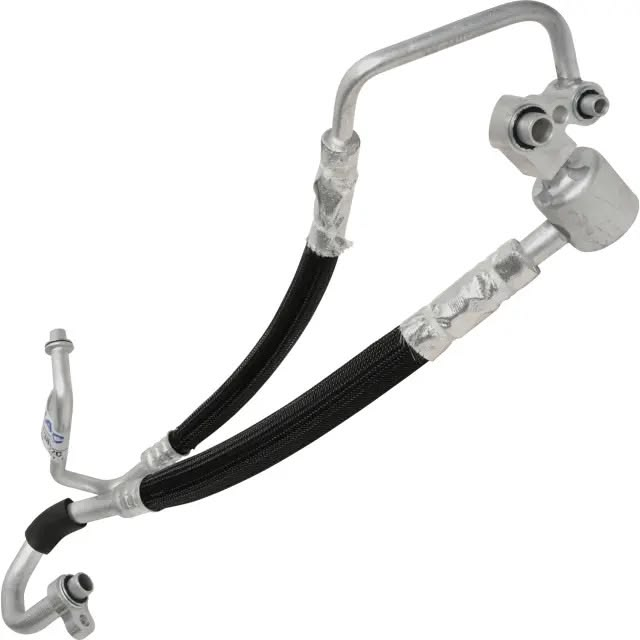
汽车空调软管质量检测清单
| 控制 | 主要风险 | 证据 |
|---|---|---|
| 应用和路由 | 接口错误、干扰或压力 | 图纸、装配记录、路线检查 |
| 软管和管材 | 不兼容或不受控制的施工 | 规格和来料记录 |
| 压接和连接 | 泄漏、脱落、堵塞或损坏 | 已验证的参数和检查 |
| 清洁 | 压缩机和阀门污染 | 清洁、封盖和处理控制 |
| 泄漏和压力测试 | 制冷剂泄漏或结构故障 | 方法明确,结果可追溯。 |
| 渗透性和相容性 | 长期制冷剂或材料损失 | 设计验证证据 |
| 振动和热耐久性 | 弯曲处、支架处和接头处的疲劳 | 基于应用程序的测试报告 |
| 包装和可追溯性 | 损坏、污染和薄弱的密封 | 已批准的包装和批次钻探 |
1. 定义完整的车辆应用
提供原厂编号和交叉参考编号、车辆、年份、发动机、市场、制冷剂、压缩机和热交换器接口、维修端口、传感器、管路走向、支架、隔热罩、卡箍、保护套以及周围间隙。确定该组件是吸气管、排气管、液体管还是回路中的其他管路。
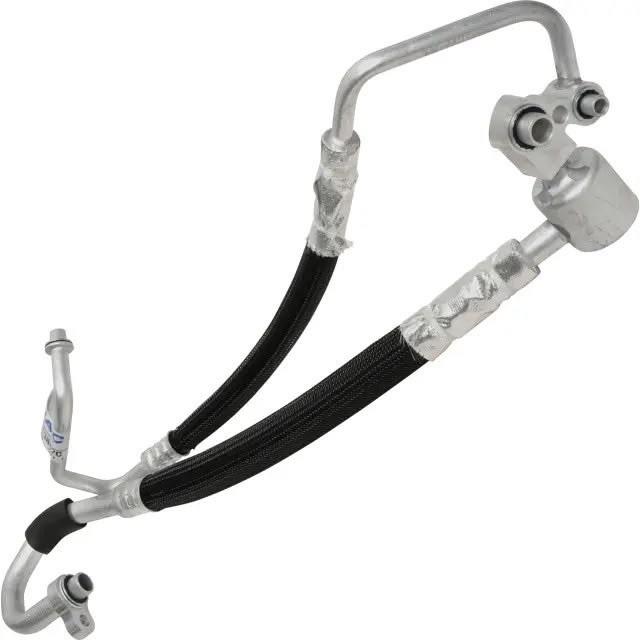
ZUA在其空调软管组件页面上列出了软管和铝管组件。买家在确认零件和车辆型号完全匹配后,应仅凭裁剪过的产品图片或单个接头来判断是否适用。
2. 控制图纸、基准和接口
图纸应标明管路弯曲处、整体走向、柔性长度、定位点、接头、密封件、支架、维修端口、传感器接口、压接位置、套管、标签和保护区域。使用能够反映零件与车辆连接方式的基准和检验夹具。
对于初始样品,请索取完整的尺寸布局和安装检查报告。对于生产,请审查夹具相关性、测量方法、抽样、校准和应急预案。即使组件的总长度符合要求,但如果弯曲角度或接头方向错误,端口仍可能承受应力。
3. 核实软管结构和材料标识
询问受控软管规格、兼容的制冷剂和润滑剂、温度和压力应用、必要的阻隔结构、加固、覆盖层、尺寸、认可的制造商、日期或批号标识、储存、保质期控制和进货验证。
不要仅凭印刷标记就批准使用替代软管。材料变化会影响软管的柔韧性、渗透性、压接性能、化学相容性、老化性能和抗振寿命。在进行替换之前,必须提供等效性证明并通知买方。
4. 检查铝管、接头和密封件
控制管材合金和状态、壁厚、成型方式、弯管、卷边、扩口、歧管、钎焊或焊接接头、管件、螺纹、维修口、管帽、支架和表面保护。对于密封件,确认其材质、尺寸、来源、储存方式、清洁度以及是安装后交付还是单独交付。
审核来料和过程检验。外观无法确认合金成分、回火状态、密封剂、接头渗透情况或内部限制。关键部件需要具备与项目风险相匹配的批次追溯性。
5. 验证压接设计和工艺设置
压接性能取决于软管、接头、套管、插入深度、工具、钳口状况、压接直径或轮廓、对准情况以及压接力。应针对每种软管和接头组合建立经过验证的设置,而不是照搬类似尺寸的设置。
汽车空调软管质量测试应将压接测量与功能验证相结合,例如泄漏完整性、拉伸或保持性能(如适用)、压力循环测试和截面检查。审核工具识别、维护、设置批准、首件检查、频率、数据保存以及对失控结果的响应。
6. 审计合并和括号操作
装配过程中若涉及钎焊、焊接、成型或紧固,则需遵守以下规定:准备工作、清洁度、夹具、受控参数、变形、操作人员资质、设备维护、检验和维修规则。支架和夹子必须定位并固定,且不得损坏管材或造成应力集中。
任何修复方法都应记录在案,包括限制条件、识别步骤、复检流程和最终测试。未经控制的局部修复可能会改变清洁度、材料状况、几何形状或耐久性。
对于汽车空调软管质量检测,除非修复样品的状态和用途明确,否则绝不能将其与正常的生产样品混在一起。
7. 定义生产泄漏测试
泄漏检测方案应明确测试阶段、介质、压力或真空度、温度、稳定化措施、相关持续时间、验收标准、设备、夹具、频率以及失效部件响应。确认设备验证、标准件、夹具泄漏检测、报警、校准和可追溯数据。
简短的生产检查和较长的设计验证分别回答不同的问题。买家应该清楚哪种检查适用于每个组件,哪种检查仅在开发过程中或定期审核时对样品进行。
8. 分别进行爆破、验证、脉冲和压力循环测试
压力相关测试的目的各不相同。验证测试用于检验特定条件下的结构完整性;爆破测试用于探索结构极限;脉冲或压力循环测试用于评估重复加载情况。测试程序必须明确规定样品处理、流体或气体、温度、压力曲线、压力上升速率、循环次数、约束条件、验收标准以及测试后检验。
切勿将一项测试结果作为另一项测试结果的证明。气体测试与液体测试在能量和安全方面存在差异,因此,合格的设施和经批准的程序至关重要。
9. 评估渗透性和化学相容性
制冷剂的长期密封性能取决于软管的整体结构和介质。必要时,应在特定条件下检查渗透性、制冷剂和润滑剂的兼容性、湿度、老化情况以及萃取或残留物痕迹。确认测试的软管和接头版本与报价单相符。
汽车空调软管材料兼容性质量测试应明确测试条件、介质、温度、持续时间、测量方法、验收标准和样品制备方法。针对某一软管系列的认证可能不涵盖结构或压接方式的变更。
10. 保持内部清洁
颗粒物、金属屑、焊剂残留物、油污、水分和破损的管帽都会影响压缩机、膨胀装置、密封件和热交换器。应检查管材切割和去毛刺、冲洗或清洁、干燥、装配暴露、返工、最终检验、封盖、储存和包装等环节。
当客户要求时,应明确清洁度验收标准和测量方法。瓶盖应保持牢固,并在运输过程中保护密封表面。对于未记录的返工,如果已验证的生产线被打开,则应触发相应的清洁和最终检查。
11. 验证布线、热暴露和振动情况
将组件安装在代表性夹具或车辆上,以验证端口对准、布线、弯曲半径、柔韧性、间隙、支架、卡扣、热源、运动部件和可维护性。记录相关的安装力或异常预紧力。
耐久性测试方案可能包括振动、热循环、压力循环、发动机运动、软管弯曲和环境暴露等测试,具体取决于应用风险。测试后检查压接处、弯曲处、接头、支架、套管和接触点,然后重复进行泄漏和尺寸检查。
12. 将包装作为产品质量的一部分进行审核
长管和弯管容易变形。包装应限制其移动,避免压坏接头、弯头、端口、维修阀门、传感器或软管部分。需审核瓶盖、包装袋(如适用)、隔板、支撑件、纸箱强度、托盘摆放方式、标签和搬运说明。
当风险评估合理时,可在代表性货物装运后进行运输试验或检验。包装变更可能会影响包装的形状和清洁度,因此应遵循修订和审批流程。
13. 核实可追溯性和供应商责任
选择一条成品生产线,并追溯软管批次、管件或接头批次(如适用)、密封件、生产日期、压接设备、操作员或工位、检验情况、泄漏结果、返工情况和包装情况。从关键批次到成品及已发货组件进行正向追溯。
IATF 16949 概述为汽车质量体系提供了背景信息。买家应核实认证范围,然后审核实际生产线、记录、不合格控制措施、投诉和变更管理。ZUA 在其更广泛的暖通空调 (HVAC) 产品组合中列出了软管组件;请确认目标产品的责任制造和测试流程。
常见问题解答
压力测试和泄漏测试是一样的吗?
不。方法和目的各不相同。方案应明确规定其检查内容是泄漏检测、完整性验证、循环耐久性测试还是结构极限测试。
空调软管能否仅凭印刷标记进行认证?
不。买方必须确认结构、应用、来源、批次、兼容性、压接组合和验证证据。
为什么方向感很重要?
不正确的安装角度或弯曲几何形状会导致安装应力、软管扭曲、干涉、密封不良、振动和过早失效。
买家应该索取哪些压接记录?
请求工具和设置识别、首件和定期测量、设备状态、功能验证、可追溯性和应对计划。
为什么要控制生产线的清洁度?
碎屑、残留物或水分会在制冷剂回路中循环,并影响压缩机、阀门、密封件和热交换器。
包装是否应纳入样品审批范围?
是的。包装会影响管材的几何形状、接口、盖子、污染情况、标签和安装条件。
ZUA公司是否生产其供应的所有软管组件?
ZUA 的核心制造重点是压缩机,而软管组件则属于其更广泛的暖通空调产品组合。请确认目标部件的生产和质量责任方。
软管报价需要哪些信息?
通过ZUA 联系页面发送 OE 参考信息、车辆数据、制冷剂、路线、配件、端口、软管和管材要求、预测、测试、标签和包装。
采用汽车空调软管质量检测来控制整个装配过程。
最严格的汽车空调软管质量检测方案涵盖应用路径、材料、成型、压接、连接、清洁度、完整性、耐久性、包装、可追溯性和变更通知等各个方面。这种全链式的证据体系,比价格、外观相似性或单一的压力测试结果,更能为买家提供可靠的审批依据。