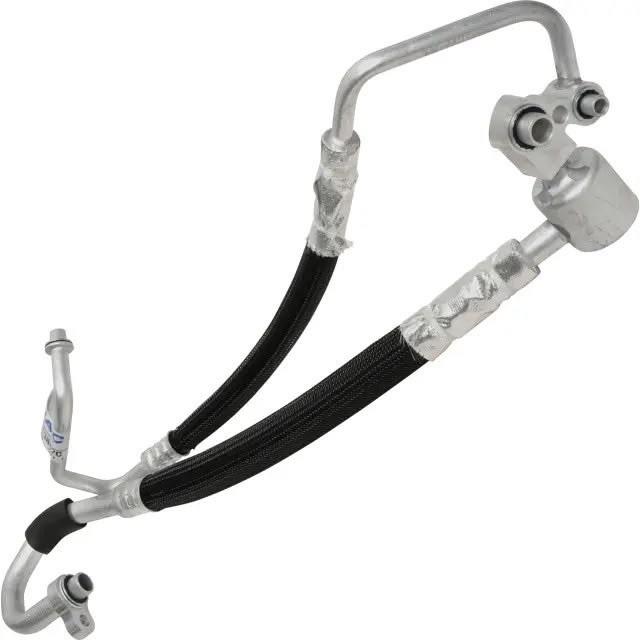
当OEM汽车空调软管组件的接口和工艺记录完全一致时,即可成功发布。这些一致包括:车辆管路走向、制冷剂和润滑剂、软管结构、铝管、接头、密封面、支架、隔热保护、压接几何形状、内部清洁度、泄漏性能、耐压性、标记和包装。即使管路在表格中看起来没问题,但一旦安装在高温、运动、锋利边缘或狭小的维修空间附近,就可能发生故障。
对于通过ZUA 汽车配件采购的买家来说,该框架将技术问题与受控的产品查询联系起来;确切的适配性和所报规格仍然是针对特定 SKU 的。
切实可行的解决方案是采用阶段式文件结构。每个阶段都回答不同的问题,只有前一个阶段的证据完整后,模具制造或批量生产才能进行。
零号门:定义应用边界
记录车辆信息,包括车型年份、发动机、空调配置、制冷剂、润滑油、管路功能、配套部件、工作压力和温度范围、振动环境、热源、运动方式、安装顺序、维修通道以及目标市场要求。区分已确认数据和假设数据。
如果一条线路拟用于多个应用,则需创建兼容性矩阵。共享的原厂参考图纸或类似图纸并不能自动证明线路走向、支架位置、热暴露情况或维修程序完全相同。
第一道关卡:冻结接口栈
| 界面 | 发布证据 | 模糊不清的风险 |
|---|---|---|
| 端口和密封 | 几何形状、表面处理、密封性、清洁度 | 泄漏或组装损坏 |
| 路由信封 | 3D路径、间隙、弯曲和运动 | 摩擦、热损伤、干扰 |
| 括号 | 基准、方向、保持力、扭矩 | 压力、噪音、安装不当 |
| 软管接头 | 材料特性和压接规格 | 拔出、泄漏、渗透变化 |
| 管段 | 合金、壁、弯曲、焊接或钎焊路线 | 裂缝、变形、堵塞 |
| 保护 | 袖套、护罩、帽子、运输支架 | 磨损、污染、运输损坏 |
第二道门:验证车辆空间内的路线规划
使用受控的CAD数据、经过验证的夹具或实际车辆环境。检查排气管、发动机、风扇、皮带、车身边缘、紧固件、运动部件和维修工具的间隙。评估发动机的运动、热膨胀、振动、转向或悬架运动(如适用)以及装配公差。
对于原厂汽车空调软管组件而言,最小弯曲半径只是众多布线变量之一。弯曲位置、扭转、接头角度、支架顺序、软管自由长度以及施加的运动方向也会影响疲劳强度和安装载荷。
第三道门:控制端口和密封面
冷冻口类型、密封方式、沟槽尺寸、表面光洁度、平面度、螺纹或紧固件细节、密封圈几何形状、保护帽以及指定的密封件。定义反映装配连接的检验基准。
密封面应作为受控表面处理。避免接触损伤、划痕、缺损、钎焊残留物和混用盖帽。包装和工作台应防止验收合格的端口在最终检验后受到损坏。
第四道门:确定软管结构和制冷剂范围
记录软管供应商、结构、尺寸、阻隔系统、增强材料、外层、生产日期或批号、适用的制冷剂和润滑剂、储存条件、切割方法以及保质期规定(如适用)。不要将通用软管系列名称视为完整的标识信息。
SAE J2064 官方页面描述了汽车制冷剂空调软管组件的适用范围。采购方仍需在项目文件中明确适用的修订版本、制冷剂、客户要求、结构、测试和验收标准。
第五步:使压接过程可控
压接规范应涵盖接头、套圈、软管、插入深度、方向、机器、模具、闭合目标、测量方法、检验频率、设置批准、工具磨损、维护和应急预案。仅凭压接直径可能无法反映椭圆度、位置、材料回弹或组件错误等问题。
汽车原厂空调软管组件压接记录应明确标明实际生产线、机器、工具、操作员或自动化工位、时间、批次、测量结果和处置方式。工具更换、维护、材料更换或长时间停机后,应明确首件检验和重新开始的规则。
第六道门:检查铝管段的连接处
如果组件包含焊接、钎焊、成型或机械连接的管道部件,则需明确材料、准备工作、夹具、工艺参数、接头验收标准、变形检查和返工范围。检查内部堵塞情况以及外部外观。
将定期破坏性或结构性验证与常规生产筛查相结合。证据应表明所选样本和间隔为何能够代表工艺风险。
七号门:保持内部清洁
明确切割和去毛刺控制、清洗、冲洗、提取方法、颗粒物报告、残留物限量、干燥、时间限制、储存、工作站清洁度和操作流程。金属屑、弹性体碎片、油、水、纤维和工艺化学品都可能产生影响。
在关键阶段进行取样,以确定污染源。仅凭最终检验可能无法发现问题,也无法确定污染源是切割、成型、连接、压接、清洗还是包装环节造成的。
第八道门:给每个压力测试分配一个问题
泄漏测试用于筛查是否达到预设的泄漏阈值。耐压测试用于检验在不造成永久性损坏的情况下系统的响应。爆破测试用于提供破坏性裕度证据。压力循环测试用于评估重复载荷。渗透测试、热暴露测试、振动测试、拉力测试、脉冲测试和制冷剂兼容性测试则用于解答其他问题。
明确介质、压力、温度、停留时间、升温速率、夹具、样品预处理、检测方法、校准、故障定义和测试后检验。对于OEM汽车空调软管组件,单一的泄漏测试报告无法替代完整的验证矩阵。
第九道门:将样品与生产意图关联起来
每个样品都应标明配置、材料批号、设备、工具、工艺路线、日期和偏差状态。区分手工原型、模具试验、预生产样机和正常生产样品。审批凭证应注明每项结果代表的阶段。
使用与评估相同的安装顺序、密封件、配合部件、扭矩、制冷剂配制和测试装置。保留关键路径和接口的样品或受控照片。
第十道门:无需改变几何形状即可完成封装
长而形状不规则的组件在包装过程中可能会发生弯曲、扭曲、刮擦、污染或被强行装错方向。应注意管道或支架的牢固连接点,保护端口,如果允许盘绕,则控制盘绕直径,防止支架接触,并标明拆箱顺序。
通过预定的物流路线或合理的模拟验证最终包装。暴露后,重新检查端口保护、接头对准、支架位置、软管损坏、清洁度、泄漏情况、标签以及可扫描性。
第十一道门:在批准前定义变更通知
列出需要通知或重新批准的变更:软管结构或来源、接头、套圈、管道材料、支架、密封件、管帽、压接机、模具、目标、连接工艺、清洁、泄漏检测设备、生产地点、包装或责任供应商。说明证据、时间以及库存隔离情况。
买方还应控制影响管线的车辆侧变更,包括配套组件、管路走向、隔热罩、支架、制冷剂、润滑剂、装配顺序或软件策略。OEM汽车空调软管组件认证属于特定系统配置。
第十二道关:根据OEM汽车空调软管组件文件审核首批货物。
在接收首批生产货物之前,请逐箱、逐托盘、逐批次、逐批码地抽取样品。将标记、保护帽、接头正时、支架位置、走线形状、软管标识、压接记录、端口状况、清洁度、泄漏检测记录、包装支撑、标签和扫描数据与已发布文件进行比对。记录合格证据和未解决的偏差。
审核还应测试反向可追溯性。从成品生产线开始,确定团队能否检索到与项目相关的软管批次、接头、套圈、管道或支架批次、压接机和模具、连接路线、清洗批次、泄漏检测站、操作员或自动化工作站、日期以及包装批次。这并不要求每家公司都使用相同的数据库;而是要求双方认可的证据能够被检索到。对于汽车空调软管组件的原始设备制造商 (OEM)而言,成功的反向追溯是阶段门控文件能够支持生产控制和现场分析的最终证明。
将发布文件连接到 ZUA
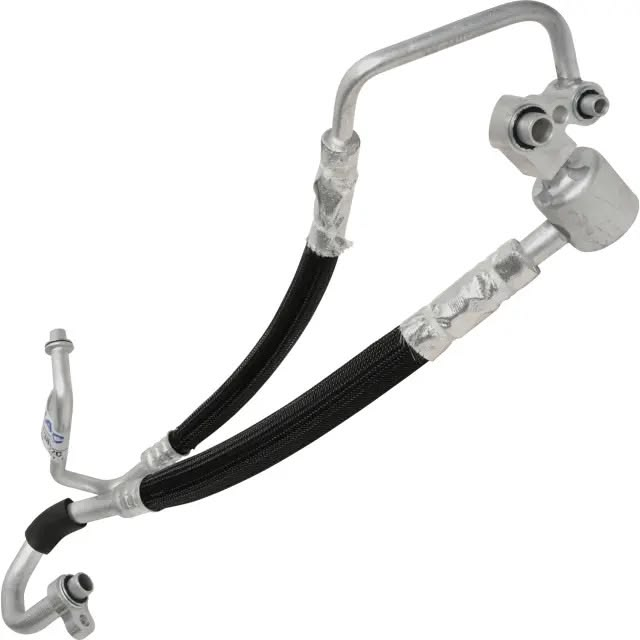
ZUA在其空调控制产品系列中列出了汽车空调软管组件。买家应确认所报价产品的具体应用范围、生产责任、软管和接头型号、验证所有权以及变更控制规定。
请查看更全面的产品组合和公司能力信息。请通过联系页面发送二维和三维数据、原厂配套参考信息、车辆信息、制冷剂、接口、测试要求、样品阶段、预测和包装方案。
常见问题解答
如果图纸匹配,为什么还需要进行车辆路径检查?
图纸可能无法反映所有运动、热量、公差、维修通道、装配顺序和相邻组件状况。
压接直径是否足以通过该工艺认证?
不。标识、插入、模具、机器、位置、椭圆度、工具状况、设置、频率和相关性能也很重要。
密封界面处应该冷冻哪些物质?
冷冻口几何形状、表面光洁度、平面度、凹槽、密封性、配合部件、扭矩或保持力、清洁度和保护性处理。
一次泄漏测试能否涵盖所有验证风险?
不。泄漏测试、耐压测试、爆破测试、循环测试、渗透测试、热测试、振动测试、拉力测试和兼容性测试回答的是不同的问题。
为什么要控制软管的保质期?
存储时间和条件可能会影响物料搬运或性能;使用供应商提供的证据和程序要求来制定规则。
应该审查哪些污染源?
审查切割、去毛刺、成型、连接、压接、清洗、干燥、存储、盖子、工作站和包装。
原型机测试结果是否足以支持大规模生产?
只有当原型配置和流程具有代表性,或者后续的生产意图证据消除差异时,才能进行此类尝试。
包装控制装配时钟?
使用支撑和方向,避免强制扭转、弯曲、支架接触以及通过端口或柔性部分承受载荷。
哪些变更通常需要重新批准?
软管、接头、套圈、管道、压接、连接、清洁、泄漏测试、现场、供应商、盖子、支架和包装的变更都是常见的例子。
询价函应包含哪些内容?
包括车辆和原厂数据、图纸、制冷剂、管路、接口、材料、测试、样品阶段、预测、标记和包装。
公布证据链
只有当应用范围、接口、布线、材料、压接、接头、清洁度、测试、样品、包装和变更等所有环节都形成一条可追溯的证据链时,OEM汽车空调软管组件才能达到批量生产的标准。这样的文件能够加快审批速度,使生产响应更加清晰,并使后续的现场分析更具可信度。